


ناجحمركز الخراطة CNCيتطلب الاستثمار تحديد العوامل الأساسية. ويُوجّه التخطيط الاستراتيجي عملية الاستحواذ هذه. ويتوقع سوق مراكز التشغيل والتصنيع باستخدام الحاسوب (CNC) نموًا كبيرًا على مستوى العالم، معمعدل نمو سنوي مركب بنسبة 6.6% من عام 2024 إلى عام 2030ويتوقع قطاعها عالي السرعة أنمعدل نمو سنوي مركب قدره 5.8% بين عامي 2025 و2035يؤكد هذا التوسع على ضرورة اتخاذ قرارات مدروسة.مصنع مخارط CNC متعددة الوظائفيوفر خيارات متنوعة. الفهممركز الخراطة الدقيقيُعدّ هذا الأمر بالغ الأهمية. وكثيراً ما يسأل المشترون: "ما الفرق بين مركز الخراطة CNC ومخرطة CNC؟" و "كيف تختار بين مراكز الدوران الرأسية والأفقية؟"عشرة اعتبارات حاسمة توجه عملية الشراء المدروسة."
أهم النقاط
- افهم احتياجاتك الإنتاجية ومتطلبات قطع الغيار. سيساعدك هذا على اختيار الحجم والطاقة المناسبين للآلة.
- انظر إلىمواصفات الآلةمثل قوة المغزل وخيارات الأدوات. تؤثر هذه الميزات على مدى كفاءة عمل الماكينة.
- تحقق من نظام التحكم والبرمجيات. فهما يجعلان استخدام الجهاز سهلاً ويسهلان ربطه بالأنظمة الأخرى.
- ضع في اعتبارك دقة الجهاز وكيفية تعامله مع الحرارة والاهتزازات. هذا يضمنقطع غيار عالية الجودة.
- فكّر في التكلفة الإجمالية، وليس السعر فقط. يشمل ذلك تكاليف التشغيل والصيانة والقيمة المستقبلية.
احتياجات الإنتاج ومتطلبات الأجزاء لمركز الخراطة CNC الخاص بك
اختيارمركز الخراطة CNCيبدأ الأمر بفهم واضح لاحتياجات الإنتاج ومتطلبات قطع الغيار. وتؤثر هذه العوامل بشكل مباشر على المواصفات والقدرات اللازمة للآلة.
إمكانيات حجم ووزن القطع
تُعدّ الأبعاد المادية ووزن القطع التي تنوي ورشة العمل إنتاجها من الاعتبارات الأساسية. يجب أن تستوعب قدرة الآلة أكبر المكونات وأثقلها. على سبيل المثال، تتعامل عمليات الخراطة باستخدام الحاسوب (CNC) مع نطاق واسع من أحجام القطع.
| فئة حجم القطعة | الأبعاد (مم) | الأبعاد (بالبوصة) |
|---|---|---|
| الحد الأدنى | 2×2 | 0.079×0.079 |
| الحد الأقصى | 200×500 | 7.9×19.7 |
تحدد مواصفات الماكينة، مثل المسافة بين المركزين، أقصى طول للقطعة، والذي يبلغ عادةً حوالي 500 مم (19.7 بوصة). أما قطر الدوران فوق السرير فيحدد أقصى قطر للقطعة، والذي يبلغ عادةً حوالي 200 مم (7.9 بوصة). يجب على المشترين التأكد من أن مركز الخراطة CNC المختار قادر على استيعاب وتشكيل القطع المطلوبة.
أنواع المواد المراد معالجتها
تؤثر أنواع المواد التي تعالجها الورشة بشكل كبير على اختيار الآلات والأدوات. تختلف المواد في مستويات صلابتها، مما يتطلب قدرة تشغيلية وأدوات قطع محددة.
| فئة صلابة المادة | صلابة روكويل (HRC) | أنواع مخارط CNC النموذجية |
|---|---|---|
| سبائك يصعب تشكيلها | 45-70 HRC | مخارط CNC عالية العزم |
| مواد صناعية متوسطة الصلابة | 25-45 HRC | مخارط CNC أفقية |
| معادن لينة وسهلة التشكيل | أقل من 25 HRC | أي مخرطة CNC (بما في ذلك المخرطة المبتدئة، والمخرطة المكتبية، والمخرطة ذات المغزل عالي السرعة) |
تصل أدوات التحكم الرقمي الحاسوبي القياسية عمومًا إلى حد عملي عندHRC 40غالبًا ما تتطلب معالجة المواد التي تزيد صلابتها عن 50 HRC تجهيزات خاصة، مما قد يضاعف وقت المعالجة وتكلفتها. على سبيل المثال، تُعالج أنواع الفولاذ الكربوني/السبائكي مثل 4140 بشكل قياسي حتى صلابة 35 HRC، وتصبح معالجتها صعبة عند تجاوز 40 HRC. أما الفولاذ المقاوم للصدأ مثل 304، فيكون فعالًا حتى صلابة 30 HRC، ويصبح صعبًا عند تجاوز 35 HRC. ويمكن معالجة أنواع فولاذ الأدوات مثل A2 حتى صلابة 45 HRC، ولكن يلزم استخدام تجهيزات خاصة عند تجاوز 50 HRC. وبشكل عام، لا تفرض سبائك الألومنيوم أي قيود على الصلابة عند معالجتها باستخدام آلات CNC.
حجم الإنتاج والإنتاجية
يُحدد حجم الإنتاج ومعدل الإنتاجية المطلوب سرعة الماكينة وكفاءتها وإمكانية أتمتتها. يتطلب الإنتاج بكميات كبيرة دورات إنتاج أسرع وتشغيلًا موثوقًا. تستفيد ورش العمل التي تُنتج كميات كبيرة من القطع من ميزات مثل مغذيات القضبان الأوتوماتيكية والتكامل الروبوتي. تُقلل هذه الإضافات من التدخل اليدوي وتُعظم التشغيل المستمر. في المقابل، قد لا يتطلب الإنتاج بكميات أقل أو العمل على النماذج الأولية هذا القدر الكبير من الأتمتة. تُعد قدرة الماكينة على الحفاظ على إنتاج ثابت على مدى فترات طويلة أمرًا بالغ الأهمية لتحقيق أهداف الإنتاج.
مواصفات وقدرات مركز الخراطة CNC
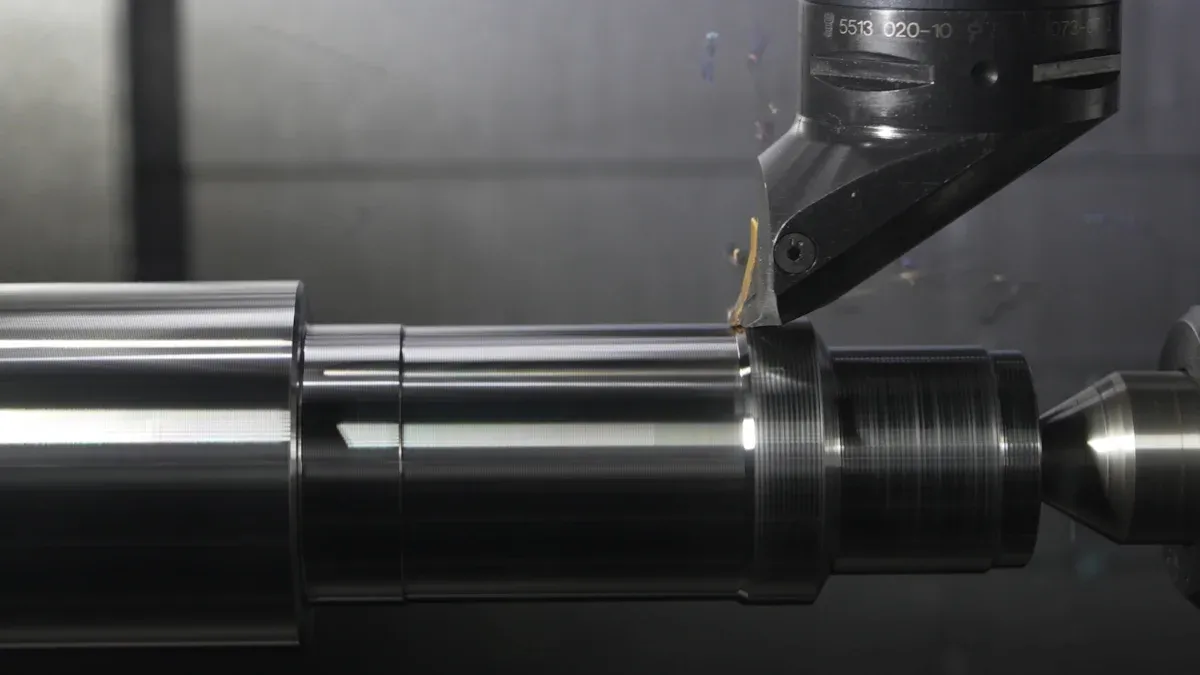
تؤثر مواصفات الآلات وقدراتها بشكل مباشر على قدرة الورشة على إنتاج القطع بكفاءة ودقة. لذا، يجب على المشترين تقييم هذه الجوانب الفنية بعناية.
تكوين المغزل والطاقة
يُعدّ المغزل قلب أي عملية خراطة. فتكوينه وقوته يحددان قدرة الماكينة على القطع. وتُقاس سرعة المغزل بالدورات في الدقيقة (RPM)، وهي تُحدد سرعة دوران قطعة العمل. وتُعدّ السرعات العالية ضرورية للأقطار الصغيرة والمواد اللينة. أما عزم دوران المغزل، أي القوة الدورانية، فهو أساسي لتشغيل الأقطار الكبيرة والمواد الصلبة. ويضمن المغزل القوي إزالة المواد بكفاءة ويُقلل من أوقات دورة التشغيل. ويجب على ورش العمل مطابقة مواصفات المغزل مع أحجام القطع وأنواع المواد التي تستخدمها عادةً.
خيارات البرج والأدوات
يحمل البرج أدوات القطع ويُقدّمها لقطعة العمل. ويؤثر تصميمه بشكل كبير على مرونة وكفاءة عمليات التشغيل. تتوفر الأبراج بتكوينات متنوعة، مثل VDI (رابطة المهندسين الألمان) أو BMT (أدوات مثبتة على قاعدة)، ويُقدّم كل منها مستويات مختلفة من الصلابة وقدرات تثبيت الأدوات. ويُحدد عدد محطات الأدوات على البرج عدد الأدوات المختلفة التي يُمكن للآلة الوصول إليها دون تدخل يدوي. كما يُتيح وجود المزيد من محطات الأدوات إمكانية إجراء عمليات معقدة في إعداد واحد، مما يُقلل من وقت التوقف لتغيير الأدوات.
تكوين المحاور والأدوات الحية
يُحدد تكوين المحاور إمكانيات حركة الماكينة. تقوم مخرطة أساسية ثنائية المحاور بعمليات الخراطة على طول المحورين X و Z. أما الآلات الأكثر تطوراً، مثل المخرطة متعددة المحاور، فتُجري عمليات الخراطة على طول المحورين X و Z.مركز الخراطة CNCتوفر هذه التقنية محاور إضافية، مثل المحور Y للحفر أو الطحن خارج المركز. تُعدّ الأدوات الدوارة إضافةً قيّمةً لمركز الخراطة CNC، إذ تُمكّن الماكينة من إجراء عمليات الطحن والحفر والتثقيب دون الحاجة إلى نقل القطعة إلى ماكينة أخرى.مرونة تصميم أكبر للأجزاء المصنعة بدقةتُمكّن هذه التقنية من تنفيذ عمليات تشغيل أكثر تعقيدًا في دورة واحدة، مما يُبسّط عملية الإعداد ويُقلّل من العمالة. كما تُحسّن هذه الإمكانية الدقة والتكرارية من خلال تقليل إجراءات الإعداد غير الضرورية. وبذلك، تُحقق ورش العملتصنيع أسرع بفضل التروس والمحامل المتطورة. أدوات حيةيحافظ على البياناتوهذا ما يوفر الوقت، إذ غالبًا ما يُفقد عند نقل المواد بين الآلات. كما يتيح إجراء العديد من عمليات الطحن مباشرةً على المخرطة، مثل تقريب الحواف أو إضافة خصائص محورية/شعاعية. وهذا يُغني عن الحاجة إلى نقل الأجزاء إلى آلة طحن CNC.
نظام تحكم وبرمجيات لمركز الخراطة CNC الخاص بك
يشكل نظام التحكم والبرمجيات بمثابة العقل المدبر لأي آلة حديثة. فهما يحددان كيفية تفاعل المشغلين مع المعدات وكيفية تنفيذ الآلة للعمليات المعقدة. ويضمن اختيار نظام التحكم المناسب برمجة فعالة، وتشغيلًا موثوقًا، وتكاملًا سلسًا في بيئة التصنيع.
العلامة التجارية وميزات التحكم في CNC
اختيار وحدة تحكم CNCماركةيؤثر ذلك بشكل كبير على أداء الآلة وتجربة المستخدم. يقدم المصنعون المختلفون مزايا متباينة مصممة خصيصًا لتلبية احتياجات الإنتاج المتنوعة.
| ماركة | منتجات مركز تدوير المفاتيح | الميزات الرئيسية لمراكز الخراطة |
|---|---|---|
| هاس أوتوميشن | مخارط CNC من سلسلة Haas ST | واجهات سهلة الاستخدام، عزم دوران عالٍ، بنية صلبة، متانة، موثوقية، أسعار معقولة. |
| دي إم جي موري | مراكز الدوران العالمية من سلسلة NLX | صلابة عالية، استقرار، دقة، حلول أتمتة متكاملة، رقمنة، جاهزية للصناعة 4.0. |
| مازاك | آلات متعددة المهام من سلسلة INTEGREX | تجمع بين الخراطة والطحن والحفر والتثقيب؛ مثالية للأجزاء المعقدة؛ مفهوم المصنع الذكي (تكامل إنترنت الأشياء)، خدمة ودعم شاملان. |
| أوكوما | مخارط CNC من سلسلة LB | القوة، والدقة، والتنوع، ومفهوم صديق للحرارة (الاستقرار الحراري)، ونظام التحكم OSP-P ذو البنية المفتوحة (التخصيص، وتكامل البرامج). |
| حلول دوسان/دي إن | مخارط CNC | عمليات الخراطة الدقيقة، وإمكانيات متعددة المحاور، وسرعات دوران عالية للمغزل، وأنظمة تحكم متطورة. |
تُقدّم كل علامة تجارية ميزات فريدة. تُركّز هاس أوتوميشن على سهولة الاستخدام والتكلفة المعقولة. تُشدّد دي إم جي موري على المتانة والاستعداد لمتطلبات الثورة الصناعية الرابعة. تُقدّم مازاك إمكانيات تعدد المهام للأجزاء المعقدة. تُوفّر أوكوما الاستقرار الحراري وأنظمة تحكم مفتوحة البنية. تُقدّم دوسان/دي إن سوليوشنز الدقة ووظائف متعددة المحاور.
البرمجة وواجهة المستخدم
تُسهّل واجهة برمجة سهلة الاستخدام إعداد الآلة وتشغيلها. يحتاج المشغلون إلى نظام يسمح ببرمجة G-code بكفاءة أو البرمجة التفاعلية، وذلك حسب مستوى مهاراتهم ومدى تعقيد الأجزاء. تُقلّل واجهة المستخدم المصممة جيدًا من وقت التدريب وتُخفّض الأخطاء إلى أدنى حد. كما تُحسّن الإنتاجية من خلال جعل إنشاء البرامج وتعديلها أمرًا بسيطًا.
التكامل مع الأنظمة الحالية
يُعد التكامل السلس مع أنظمة إدارة عمليات التصنيع (MES) أو أنظمة تخطيط موارد المؤسسات (ERP) الحالية أمرًا بالغ الأهمية للمصانع الحديثة. يتيح هذا الاتصال تبادل البيانات في الوقت الفعلي، مما يُحسّن مراقبة الإنتاج والكفاءة العامة.يتطلب التكامل الناجح تخطيطًا دقيقًا.
- قم بتخطيط العمليات بدقة قبل رقمنتها لتجنب أوجه القصور في الأتمتة.
- ابدأ بمشروع تجريبي صغير للحد من المخاطر والتعلم من التجربة.
- بالنسبة للشركات التي تمتلك آلات حديثة، ابدأ بربط الآلات ومراقبة فعالية المعدات الإجمالية (OEE) للحصول على رؤى في الوقت الفعلي لتحسين الأداء.
- يجب إدراك أن تطبيق نظام إدارة عمليات التصنيع (MES) يغير طريقة عمل الناس ويتطلب توجيهًا دقيقًا.
- أشرك الفريق منذ البداية، واشرح لهم ضرورة الأمر وفوائده.
- استثمر في التدريب لضمان فهم الجميع للأنظمة الجديدة.
- قم بتعيين "رواد رقميين" لتقديم دعم وتدريب إضافيين للزملاء.
تضمن هذه الممارسات انتقالاً سلساً وتعظيم فوائد بيئة التصنيع المتصلة.
دقة وضبط مركز الخراطة CNC

يعتمد الحصول على أجزاء عالية الجودة باستمرار بشكل كبير على دقة الآلة وكفاءتها. وتؤثر هذه الخصائص بشكل مباشر على مطابقة الأجزاء وكفاءة التصنيع الإجمالية.
قابلية التكرار ودقة تحديد المواقع
تشير قابلية التكرار إلى قدرة الآلة على العودة إلى الوضع المبرمج باستمرار.دقة تحديد المواقعيصف هذا مدى دقة وصول الآلة إلى الموضع المستهدف. وكلاهما عاملان حاسمان لإنتاج أجزاء متطابقة ضمن هوامش خطأ دقيقة. تضمن الآلة ذات التكرارية العالية تطابق كل جزء مع سابقه، مما يقلل من الهدر وإعادة العمل. أما دقة تحديد الموضع العالية فتعني أن الآلة تضع الأدوات بدقة في المكان المبرمج، وهو أمر ضروري للأشكال الهندسية المعقدة والأبعاد الدقيقة. غالبًا ما يقدم المصنّعون هذه المواصفات، ويجب على المشترين التأكد من أنها تلبي متطلبات الإنتاج الخاصة بهم.
اعتبارات الاستقرار الحراري
تؤثر تقلبات درجات الحرارة بشكل كبير على دقة الآلات. فمع ارتفاع درجة حرارة مكونات الآلة أثناء التشغيل، تتمدد، مما يُسبب تغيرات في الأبعاد. وقد يؤدي هذا التمدد الحراري إلى عدم دقة الأجزاء المُصنّعة. وتُساعد الاستراتيجيات الفعّالة على التخفيف من هذه الآثار.الحفاظ على إعدادات درجة الحرارة المضبوطة في مناطق التشغيل الآليوغالباً ما يتم عزل المكان واستخدام أنظمة تكييف هواء متطورة.تعمل أنظمة التبريد المتقدمة ومعايير الدوران المُحسّنة على تقليل توليد الحرارةأثناء عمليات التصنيع. تستخدم بعض الأنظمة خوارزميات متقدمة للتنبؤ بالأخطاء الحرارية وتصحيحها في الوقت الفعلي باستخدام مستشعرات درجة الحرارة ونماذج التعويض. على سبيل المثال، حققت شركة طيران دقة ±0.01 مم على أقراص إنكونيل باستخدام التبريد المبرد، بينما حافظ مصنع أعمدة الكرنك على دقة الأجزاء ضمن حدود 0.05 مم باستخدام التبريد القياسي.
آليات تخميد الاهتزازات
تؤدي الاهتزازات أثناء عمليات التشغيل الآلي إلى تدهور جودة السطح، وتقليل عمر الأدوات، والتأثير سلبًا على دقة القطع. لذا، تُعد آليات التخميد الفعالة للاهتزازات بالغة الأهمية.استخدام حوامل الأدوات ذات التلامس السطحي والمخروطي يعزز الصلابة بشكل كبيرويقلل من الاهتزاز. كما أن تثبيت قطعة العمل بدقة عالية وقوة تثبيت عالية يمنع اهتزازها. ويمكن أيضًا التخلص من الاهتزاز عن طريق ضبط سرعات التشغيل ومعدلات التغذية إلى مناطق مستقرة على مخطط الفصوص. ويتضمن ذلك إدارة دقيقة لحمل الرايش أثناء زيادة السرعة أو تقليلها. ويؤدي استخدام سيقان أدوات أكثر سمكًا أو تقليل امتداد الأداة من الطرف المثبت إلى زيادة الصلابة، وتقليل الانحراف، ونقل تردد الاهتزاز إلى مناطق أكثر استقرارًا.مقابض أدوات التخميد المضاد للاهتزازتم تصميمها باستخدام مواد متطورة، تمتص وتبدد الاهتزازات، مما يمنع انتقالها من الأداة إلى قطعة العمل.
مساحة ومساحة ورشة عمل مركز الخراطة CNC
تؤثر المساحة المادية المتاحة في منشأة التصنيع بشكل كبير على اختيار الآلات. يجب على المصانع دراسة مساحة الآلة ومتطلباتها المحيطة بعناية. يضمن هذا التخطيط التشغيل الفعال وبيئة عمل آمنة.
أبعاد الآلة وتصميمها
تُعدّ الأبعاد الفعلية للآلة نفسها من أهمّ الاعتبارات. إذ يُقدّم المصنّعون مواصفات تفصيلية بشأن الطول والعرض والارتفاع. ويتعيّن على ورش العمل التأكّد من ملاءمة الآلة المختارة للمساحة المُخصّصة لها. علاوة على ذلك، يجب أن يستوعب التصميم المعدات الطرفية، مثل سيور نقل الرقائق وخزانات سائل التبريد والخزائن الكهربائية. يُسهّل التصميم الأمثل سير العمل ويمنع حدوث أيّ اختناقات.
سهولة الوصول للصيانة
يُعدّ توفير مساحة كافية حول الآلة أمرًا بالغ الأهمية للصيانة الدورية والإصلاحات. يحتاج الفنيون إلى سهولة الوصول إلى جميع جوانب الآلة لإجراء الفحوصات واستبدال القطع وتشخيص الأعطال. قد تؤدي المساحات الضيقة إلى إطالة أوقات الصيانة وزيادة مخاطر السلامة. لذا، فإن التخطيط المسبق لسهولة الوصول للصيانة يُسهّل عمليات الخدمة المستقبلية.
متطلبات مساحة مناولة المواد
تؤثر كفاءة مناولة المواد حول الآلة بشكل مباشر على الإنتاجية والسلامة. تحتاج ورش العمل إلى مساحة كافية لتحميل المواد الخام وتفريغ الأجزاء المصنعة. الحد الأدنى من36 بوصة (3 أقدام)غالبًا ما تُستخدم هذه المسافة كأساس لتحديد مسارات واضحة. بالنسبة للأجزاء الكبيرة أو الطويلة، توصي ورش العمل بمسافة تتراوح بين 7 و8 أقدام. هذا يوفر مساحة للأدوات وصناديق الأدوات والمنصات والعربات، ويمنع التلامس العرضي مع أدوات التحكم. خصص أحد المستخدمين مسافة 10 أقدام بين المخرطة وآلة التفريز لزيادة المساحة إلى أقصى حد وتسهيل استخدام رافعة ذراع لتحميل الأجزاء. يُقترح مراعاة حركة المشغل، خاصةً للأشخاص ذوي الأحجام الكبيرة، بحد أدنى 6 أقدام. قد يتطلب توفير مساحة لمعدات مثل عربات القوالب لتبديل التركيبات الثقيلة مسافة تتراوح بين 7 و8 أقدام. يجب على ورش العمل أيضًا مراعاة إمكانية إزالة خزانات سائل التبريد. كما يجب عليهم التأكد من أن ظرف المخرطة ليس في خط مستقيم مع مكان وقوف المشغل عند آلة مجاورة لأسباب تتعلق بالسلامة.
الميزانية والتكلفة الإجمالية لامتلاك مركز خراطة CNC
لا يقتصر تحليل الميزانية الشامل على سعر الشراء الأولي، بل يشمل جميع التكاليف المرتبطة بامتلاك وتشغيل الآلة طوال عمرها الافتراضي. توفر هذه التكلفة الإجمالية للملكية صورة مالية أكثر دقة.
سعر الشراء الأولي
يمثل سعر الشراء الأولي الاستثمار المبدئي للآلة. وتختلف هذه التكلفة اختلافًا كبيرًا بناءً على فئة الآلة وميزاتها وقدراتها. يجب على المشترين مواءمة ميزانيتهم مع احتياجاتهم الإنتاجية.
| فئة ماكينات الخراطة CNC | نطاق سعر الشراء الأولي |
|---|---|
| مخرطة CNC مكتبية | 5000 دولار - 20000 دولار |
| مخرطة إنتاج متوسطة المدى | 30,000 دولار - 100,000 دولار |
| مخرطة CNC متعددة المحاور أو من النوع السويسري | 100,000 دولار - 300,000 دولار فأكثر |
توضح هذه الأرقام النطاق الواسع للخيارات المتاحة. وتحدد المتطلبات الخاصة بكل متجر مستوى الاستثمار المناسب.
تكاليف التشغيل والكفاءة
تشمل تكاليف التشغيل النفقات الجارية التي تتجاوز تكلفة الشراء الأولي، مثل استهلاك الطاقة، والأدوات، والصيانة، والعمالة. تعمل الآلة الفعّالة على تقليل هذه التكاليف المتكررة. غالبًا ما تتميز الآلات الحديثة بمكونات موفرة للطاقة، مما يقلل من فواتير الكهرباء. كما أن الأدوات عالية الجودة تدوم لفترة أطول، مما يقلل من الحاجة إلى استبدالها. وتمنع الصيانة الدورية الأعطال المكلفة وتطيل عمر الآلة. بالإضافة إلى ذلك، يقلل التشغيل الفعّال من ساعات العمل لكل قطعة، مما يخفض النفقات الإجمالية.
قيمة إعادة البيع والاستهلاك
تتناقص قيمة الآلات بمرور الوقت، مما يعني انخفاض قيمتها. ومع ذلك، تحتفظ بعض الآلات بقيمتها بشكل أفضل من غيرها. تشمل العوامل المؤثرة على قيمة إعادة البيع سمعة الشركة المصنعة، وسجل صيانة الآلة، ومدى ملاءمتها التقنية. غالبًا ما يؤدي الاستثمار في علامة تجارية مرموقة ذات شبكة خدمات قوية إلى قيمة إعادة بيع أفضل. كما تحافظ الصيانة الدورية على حالة الآلة، مما يجعلها أكثر جاذبية للمشترين في المستقبل. ينبغي على المشترين مراعاة القيمة طويلة الأجل والانخفاض المحتمل في القيمة عند اتخاذ قرار الاستثمار.
خدمات ودعم لمركز الخراطة CNC الخاص بك
تُعدّ الخدمة والدعم الفعالان أساسيين لزيادة وقت تشغيل الآلات إلى أقصى حد وضمان الإنتاجية على المدى الطويل. يجب على المشترين تقييم مدى التزام الشركة المصنعة برضا العملاء وتوافر الدعم المحلي.
سمعة الشركة المصنعة وموثوقيتها
تؤثر سمعة الشركة المصنعة في مجال الموثوقية بشكل مباشر على أداء الآلة على المدى الطويل واستمرارية عمليات الورشة. غالبًا ما تقدم الشركات ذات السجل الحافل منتجات وخدمات دعم فائقة الجودة. على سبيل المثال، تفخر شركة DMG MORI بنسبة احتفاظ بالعملاء تصل إلى 95%، مما يدل على رضاهم التام. وتحظى شركة Haas Automation بثقة أكثر من 10,000 ورشة عمل في الولايات المتحدة بفضل موثوقيتها وسهولة استخدامها. كما تحقق شركة Hermle نسبة رضا عملاء تتجاوز 95%. تُبرز هذه المقاييس الشركات المصنعة التي تقدم باستمرار آلات موثوقة وخدمات ما بعد البيع ممتازة.
توافر الخدمة المحلية
يُعدّ توفر الخدمات محلياً أمراً بالغ الأهمية لتقليل التأخيرات المكلفة في الإنتاج. كما تضمن سرعة استجابة الفنيين عودة الآلات إلى العمل بسرعة.
| مستوى الأولوية | زمن الاستجابة (النموذجي) |
|---|---|
| الأولوية 1 (حرجة) | من ساعتين إلى أربع ساعات |
| الأولوية الثانية (عالية) | 4-8 ساعات |
| الأولوية 3 (متوسطة) | في يوم العمل التالي |
| الأولوية الرابعة (منخفضة) | من 2 إلى 5 أيام عمل |
غالبًا ما تتطلب المنشآت الصناعية التي تعتمد على خطوط إنتاج متعددة تغطية على مدار الساعة مع ضمان استجابة خلال ساعتين. تُركز شركة Methods Machine على سرعة الاستجابة لخدماتها، حيث تُقدم دعمًا فنيًا مباشرًا على مدار الساعة من خلال مركز اتصال تابع لها في الولايات المتحدة. ويتواجد فنيون ذوو خبرة في مكاتب إقليمية في جميع أنحاء أمريكا الشمالية. مع ذلك، قد تختلف جودة الخدمة. فقد أفاد أحد المستخدمين بانتظاره تسعة أيام لاستبدال حزام من إحدى شركات الإصلاح. بينما ذكر مستخدم آخر أنه يحصل دائمًا تقريبًا على خدمة في اليوم التالي لآلاته من علامات Haas وMazak وMori، حتى وإن كانت تقع على بُعد عدة ساعات.
الضمان والدعم الفني
إن فهم الضمان والدعم الفني المتاح يحمي استثمارك. تتراوح فترات الضمان القياسية للأجهزة الجديدة عادةً بين سنة وثلاث سنوات، وتختلف باختلاف الشركة المصنعة والطراز. تغطي هذه الضمانات عمومًا عيوب المواد والتصنيع، وتشمل غالبًا قطع الغيار وأجور اليد العاملة، وضمانات الأداء، وإمكانية الوصول إلى الدعم الفني. تتوفر خيارات الضمان الممتد للشراء في كثير من الأحيان. من الضروري فهم الشروط المحددة، بما في ذلك ما يغطيه الضمان وما يستثنيه. تشمل عروض الدعم الرئيسية ما يلي:
- إمكانية الوصول إلى دعم فني مؤهل وخدمة سريعة.
- يشمل ذلك تحديثات البرامج والدعم للحفاظ على الجهاز محدثًا وفعالًا.
- توفير خدمات الصيانة والإصلاح في الموقع لتقليل وقت التوقف.
الأتمتة والتوسع المستقبلي باستخدام مركز الخراطة CNC
يُعدّ النظر في الأتمتة وقدرات التوسع المستقبلي أمرًا بالغ الأهمية عند شراء آلة. تضمن هذه الميزات استمرار جدوى استثمار الشركة وإنتاجيتها لسنوات طويلة، كما تُمكّن الشركات من التكيف مع متطلبات الإنتاج المتغيرة والتطورات التكنولوجية.
إمكانات التكامل الروبوتي
يُعزز دمج الروبوتات الإنتاجية والكفاءة بشكل كبير. تحقق الروبوتاتقابلية التكرار ±0.05 مممما يتيح الإنتاج على مدار الساعة طوال أيام الأسبوع ويزيد من استخدام الآلات بنسبة 30%. تتعامل الروبوتات سداسية المحاور المزودة بمقابض متخصصة مع أحمال تصل إلى 80 كجم، وتعمل بسرعة تتراوح بين 2 و2.5 ضعف سرعة الطرق اليدوية، مما يقلل وقت التحميل والتفريغ بنسبة تصل إلى 60%. توفر روبوتات اللحام CNC المتقدمة دقة ±0.1 مم، وتقلل معدلات العيوب بنسبة 40-50%، وتزيد سرعة الإنتاج بنسبة 30-35%. تُجري الروبوتات المزودة بأنظمة رؤية عمليات تجميع دقيقة بتكرارية ±0.02 مم، وتقلل وقت الإعداد بنسبة تصل إلى 70% بفضل التجهيزات المرنة. يمكن للأتمتة الروبوتية لتحميل المواد وتغيير الأدوات وتفريغ الأجزاء أن ترفع من استخدام المعدات من 52% إلى أكثر من 82%، أي بزيادة قدرها 30%. يمكن للتكامل مع آلات CNC أن يقلل متوسط وقت الدورة لكل جزء بنسبة 25%، مما يؤدي إلى مكاسب إنتاجية كبيرة. يساهم التعامل المتسق والخالي من الأخطاء مع الأجزاء والتحقق الآلي في تقليل معدلات الخردة بنسبة 8% تقريبًا. تتولى الروبوتات أيضاً المهام المتكررة والشاقة بدنياً والخطرة. وهذا يتيح للعاملين البشريين القيام بأدوار أكثر تعقيداً.تحسين سلامة مكان العمل.
توافق وحدة تغذية القضبان
يُعدّ توافق وحدة تغذية القضبان جانبًا أساسيًا آخر من جوانب الأتمتة. إذ تقوم هذه الوحدة بتزويد الآلة بالمواد الخام تلقائيًا، مما يُمكّنها من العمل بشكل متواصل دون مراقبة لفترات طويلة. وبذلك، يُمكن للمصانع تشغيل خطوط الإنتاج ليلًا أو خلال ساعات العمل غير الرسمية، ما يُحسّن من استخدام الآلة وإنتاجيتها إلى أقصى حد. كما تُقلّل وحدات تغذية القضبان من تكاليف العمالة من خلال الاستغناء عن تحميل المواد يدويًا، وتضمن أيضًا جودة متسقة للأجزاء من خلال الحفاظ على تدفق ثابت للمواد.
تصميم معياري للتحديثات
تتيح مبادئ التصميم المعياري إمكانية إجراء ترقيات مستقبلية. وهذا ما يجعل هذه الآلات المتخصصةمقاوم للمستقبلتتيح التصاميم المعياريةإعادة تهيئة الآلاتتُصمَّم هذه الآلات وفقًا لاحتياجات المشروع المحددة، وتوفر مرونةً في دمج الوظائف الأساسية حسب الحاجة. كما تُسهِّل هذه التصاميم ترقية بعض المكونات دون الحاجة إلى استبدال الآلة بالكامل، مما يضمن مواكبة الآلات للتطورات التكنولوجية.
كفاءة الطاقة والأثر البيئي لمركز الخراطة CNC
أصبح مراعاة كفاءة الطاقة والأثر البيئي أمراً بالغ الأهمية في التصنيع الحديث. تؤثر هذه العوامل على كل من تكاليف التشغيل والتزام الشركات بالاستدامة. وتسعى الشركات إلى اقتناء آلات ذات أداء فعال مع تقليل أثرها البيئي إلى أدنى حد.
استهلاك الطاقة والتكاليف
يؤثر استهلاك الطاقة في الآلة بشكل مباشر على تكاليف التشغيل والأثر البيئي.آلات التحكم الرقمي الحاسوبي (CNC)غالبًا ما تتضمن هذه الآلات مكونات موفرة للطاقة وأنظمة ذكية لإدارة الطاقة. تعمل هذه الأنظمة على تحسين استهلاك الطاقة أثناء التشغيل وفي أوقات التوقف. يساهم اختيار آلة ذات كفاءة عالية في استهلاك الطاقة في خفض فواتير الكهرباء وتقليل انبعاثات الكربون. ينبغي على المتاجر تقييم متطلبات الطاقة لمختلف الطرازات ومراعاة استهلاكها للطاقة على المدى الطويل.
أنظمة إدارة سائل التبريد
تُعدّ إدارة سائل التبريد الفعّالة أحد العوامل التالية:استراتيجية مالية ذكيةيُحقق التخلص السليم من سائل التبريد وفورات كبيرة في التكاليف وفوائد بيئية جمة. فهو يُقلل من تلوث التربة والمياه، ويمنع وصول المواد الضارة إلى النظم البيئية. كما يُساهم في خفض الانبعاثات الضارة من خلال تقنيات إدارة النفايات المستدامة. ويُحافظ إعادة تدوير سائل التبريد على الموارد الطبيعية، مما يُقلل الطلب على المواد الخام.
توفر الإدارة السليمة لسائل التبريد مزايا اقتصادية أيضًا، إذ تُقلل تكاليف إدارة النفايات من خلال أنظمة التخلص وإعادة التدوير الفعّالة. بل إن إعادة التدوير قد تُدرّ إيرادات من المواد المُستردة. علاوة على ذلك، تُعزز سمعة العلامات التجارية للشركات التي تُمارس التخلص المستدام من النفايات. وتلتزم المتاجر باللوائح البيئية، مما يضمن الامتثال لقوانين حماية البيئة المتعلقة بالنفايات، وبالتالي تجنب العقوبات والغرامات القانونية المرتبطة بعدم الامتثال. وعلى الصعيد التشغيلي، تُحسّن الإدارة السليمة سلامة وصحة مكان العمل من خلال تقليل المخاطر التي يتعرض لها الموظفون، كما تُشجع الابتكار وتبني التكنولوجيا.
إدارة سائل التبريد بشكل صحيح هيأمر بالغ الأهمية لتقليل التأثير البيئي والتكاليفيُطيل عمر حوض سائل التبريد، مما يقلل الحاجة إلى استبداله بشكل متكرر. وهذا بدوره يُعزز إنتاجية مكان العمل من خلال ضمان التشغيل السلس للآلات. كما يُحسّن جودة الأجزاء المُصنّعة، مما يضمن تشطيبات سطحية أفضل. ويُحافظ أيضًا على استقرار تركيز المادة المستهدفة، مما يؤدي إلى أداء تشغيل أكثر موثوقية. وهذا يُعزز بيئة عمل أكثر أمانًا وصحة. ويحمي معدات التشغيل باهظة الثمن ويُطيل عمر الأدوات.نظام التبريد Pure-Cut® CNC القائم على ثاني أكسيد الكربون من شركة Fusion Coolant Systemsيُقدّم هذا النظام بديلاً أنظف، إذ يستخدم ثاني أكسيد الكربون فوق الحرج (scCO₂) كوسيط تبريد. ويُقلّل من الأثر البيئي، ويُزيل نفايات سائل التبريد الضارة، ويُعزّز السلامة من خلال:
- لا يوجد نفايات سائل تبريد: يتبخر ثاني أكسيد الكربون فوق الحرج بشكل غير ضار بعد الاستخدام.
- انخفاض استهلاك الطاقة: يتطلب Pure-Cut® طاقة أقل.
- مصادر ثاني أكسيد الكربون المستدامة: عادةً ما يتم استصلاح ثاني أكسيد الكربون المستخدم.
استراتيجيات الحد من النفايات
تطبيق استراتيجيات فعالة للحد من النفاياتيقلل ذلك من استهلاك المواد وتكاليف التخلص منها. ويمكن للمتاجر اعتماد العديد من الأساليب المجربة.
- استخدم برنامج التداخل: فهو يُؤتمت عملية وضع القطع لتقليل المساحة غير المُستغلة. كما يُقلل من هدر الصفائح المعدنية، ووقت القطع، وتآكل الأدوات، وتكاليف التخلص منها.
- التحول إلى التشغيل الآلي شبه النهائي: يبدأ هذا النوع من التشغيل بقطعة خام تشبه إلى حد كبير القطعة النهائية. ويقلل من كمية المواد المراد إزالتها، ويقصر أوقات دورة التشغيل، ويطيل عمر الأداة.
- اختر مسارات أدوات أكثر ذكاءً: تعمل استراتيجيات مثل التنظيف التكيفي على تحسين إزالة المواد. فهي تقلل من الحركات الزائدة وتمنع قطع الهواء، مما يقلل من الخردة والتآكل.
- ضبط معدلات التغذية والسرعات: يمنع الضبط الصحيح الحصول على أسطح غير مثالية، وتشوه المواد، وتوليد كميات كبيرة من الرقائق. وهذا يقلل من عمليات إعادة العمل وكميات التخلص من الرقائق.
- المحاكاة قبل القطع: تساعد عمليات القطع التجريبية الافتراضية في تحديد الأخطاء المحتملة وتصحيحها، مما يمنع فقدان المواد وإعادة العمل.
تدريب المشغلين وميزات السلامة في مركز الخراطة CNC
سهولة التشغيل وسرعة التعلم
القد يكون منحنى التعلم لتصنيع آلات CNC حادًا في البدايةومع ذلك، يصبح الأمر أكثر سهولة مع الممارسة. وتؤثر عدة عوامل على هذا التعقيد، منها المعرفة التقنية في الأنظمة الميكانيكية والكهربائية، وإتقان برامج التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM)، ومهارات البرمجة مثل G-code، والخبرة العملية. وتهدف أنظمة التحكم الحديثة إلى تبسيط هذه العملية. على سبيل المثال،هايدنهاين تي إن سي 7يتميز بواجهة سهلة الاستخدام وبديهية. يمكن للمشغلين تخصيص الشاشة الرئيسية بمفضلاتهم الخاصة، مما يقلل من وقت التعلم. توفر مقاطع الفيديو المدمجة إرشادات للمستخدمين خلال المهام البسيطة، مما يساعد المشغلين الجدد على اكتساب الخبرة بسرعة أكبر. وبالمثل،جهاز تحكم براذريشبه نظام Speedio نظام Haas إلى حد كبير، مما يسهل استخدامه لمن لديهم خبرة سابقة في Haas. تتميز وثائق Brother Speedio بجودتها العالية ووضوحها. كما أن وحدة التحكم Speedio سهلة الاستخدام للغاية، حيث يمكن للمستخدمين البدء بالعمل بسرعة. تتميز أدوات التحكم الحديثة عمومًا بسهولة تعلمها للعمليات الأساسية مثل إعداد الأدوات، وضبط إزاحة العمل، وتشغيل البرامج، وذلك في غضون ساعات قليلة.
البرامج التدريبية المتاحة
برامج تدريبية شاملةتُعدّ هذه المهارات أساسية للمشغلين الجدد. يجب أن يشمل التدريب مفاهيم التحكم الرقمي بالحاسوب (CNC) الأساسية، وبرمجة G-code، والمحاكاة. كما يشمل برامج التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM)، واختيار الأدوات، وقراءة المخططات، والرياضيات الأساسية، وعلم المواد. تُعدّ الخبرة العملية ضرورية لتطوير المهارات التطبيقية، وتشمل تشغيل الآلات تحت الإشراف، واستخدام أجهزة المحاكاة، والعمل على مشاريع واقعية. يحتاج المشغلون إلى تدريب على استكشاف الأعطال وإصلاحها، بما في ذلك الصيانة التنبؤية، وتحديد أعطال الآلات وحلها، وضبط الإزاحات، وفهم رموز الإنذار، ومعرفة متى يجب تصعيد المشكلات. تُعدّ بروتوكولات السلامة بالغة الأهمية أيضًا. يجب أن يشمل التدريب الشامل الامتثال لمعايير إدارة السلامة والصحة المهنية (OSHA)، وسلامة الآلات، وإجراءات التوقف الطارئ، وبيئة العمل المريحة لمنع الإصابات. كما يتضمن التدريب الحديث مفاهيم الثورة الصناعية الرابعة، والتدريب القائم على المحاكاة أو الواقع الافتراضي، ووحدات تدريبية حول التصنيع الأخضر.
أجهزة التعشيق والحماية الأمنية
واقيات الآلات هي حواجز أو أجهزة أمانتُحيط هذه الحواجز بالأجزاء الخطرة من المعدات، وتمنع ملامستها للأجزاء المتحركة. وتنشر إدارة السلامة والصحة المهنية (OSHA) معايير محددة لحماية الآلات. توجد ثلاثة أنواع رئيسية من حواجز الآلات: الحواجز الثابتة، والحواجز المتشابكة، والحواجز القابلة للتعديل. الحواجز المتشابكة، أو أقفال الأمان، هي حواجز متحركة مُدمجة مع آلية أمان. تُوقف هذه الآلية الآلة عند فتحها. تشمل احتياطات السلامة الأخرى الستائر الضوئية، وحصائر التلامس الآمنة، وزجاج الأمان لآلات CNC. مفاتيح الإيقاف الطارئ (E-stops) عبارة عن أزرار حمراء كبيرة تُوقف الآلة بسرعة. تُفصل إجراءات العزل والوسم (LOTO) الطاقة عن المعدات بشكل فعلي.يُعد الفحص قبل التشغيل أمرًا بالغ الأهمية للمشغلينقبل البدء، يجب على المشغلين التحقق من وجود واقيات مفكوكة أو مفقودة، وكابلات تالفة، وتجهيزات مفكوكة، ووظائف جميع ميزات السلامة.ANSI 11.19 (2010)يُقدّم هذا المعيار معايير الأداء اللازمة للحماية. وينطبق على جميع الآلات والمعدات، كما يُبسّط معايير الحماية.
يُعد التقييم الشامل أمراً بالغ الأهمية لأيمركز الخراطة CNCعند الشراء، يجب على المتاجر إعطاء الأولوية للقيمة طويلة الأجل والعائد على الاستثمار على حساب التكلفة الأولية. يضمن هذا النهج الاستراتيجي استثمارًا مثاليًا. لذا، يُرجى دراسة جميع العوامل المذكورة بعناية. هذه الدراسة المتأنية تُفضي إلى عملية استحواذ ناجحة ومثمرة لمتجرك، مما يُعزز قدراته لسنوات قادمة.
التعليمات
ما الفرق بين مركز الخراطة CNC ومخرطة CNC؟
A مخرطة CNCتُستخدم هذه الآلات بشكل أساسي في عمليات الخراطة. يوفر مركز الخراطة CNC إمكانيات أكثر تطوراً، حيث يتضمن عادةً أدوات حية، ومحاور متعددة، وميزات أتمتة. تتيح هذه الإضافات إمكانية إجراء عمليات الطحن والحفر والتثقيب في عملية إعداد واحدة.
ما هي الفوائد الرئيسية لاستخدام الأدوات الحية في مركز الخراطة CNC؟
تُعزز الأدوات الدوارة بشكل كبير من تعدد استخدامات مركز الخراطة، إذ تُمكّنه من أداء عمليات الطحن والحفر والتثقيب، مما يُغني عن نقل القطع إلى آلة أخرى. وبذلك، تُحقق ورش العمل مرونة أكبر في التصميم وتُقلل من أوقات الإعداد.
لماذا تعتبر الثبات الحراري مهماً بالنسبة لمركز الخراطة CNC؟
يُعدّ الاستقرار الحراري عاملاً حاسماً في الحفاظ على الدقة. تتمدد مكونات الآلة عند تسخينها أثناء التشغيل، مما يُسبب تغيرات في الأبعاد. تعمل أنظمة التبريد الفعّالة ونماذج التعويض على التخفيف من هذه التأثيرات، مما يضمن جودة متسقة للأجزاء.
ماذا تعني التكلفة الإجمالية للملكية (TCO) بالنسبة لمركز الخراطة CNC؟
تشمل التكلفة الإجمالية للملكية جميع التكاليف المرتبطة بالآلة طوال فترة استخدامها، وهي تتجاوز سعر الشراء الأولي. وتشمل هذه التكلفة تكاليف التشغيل مثل الطاقة والأدوات والصيانة، بالإضافة إلى تكاليف العمالة والاستهلاك وقيمة إعادة البيع المحتملة.
تاريخ النشر: 12 ديسمبر 2025