


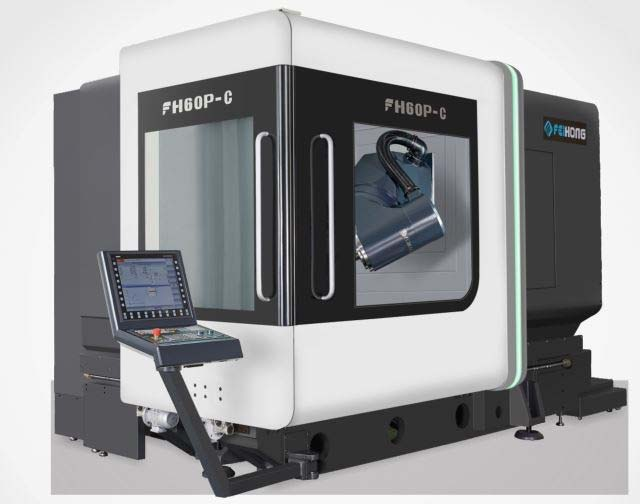
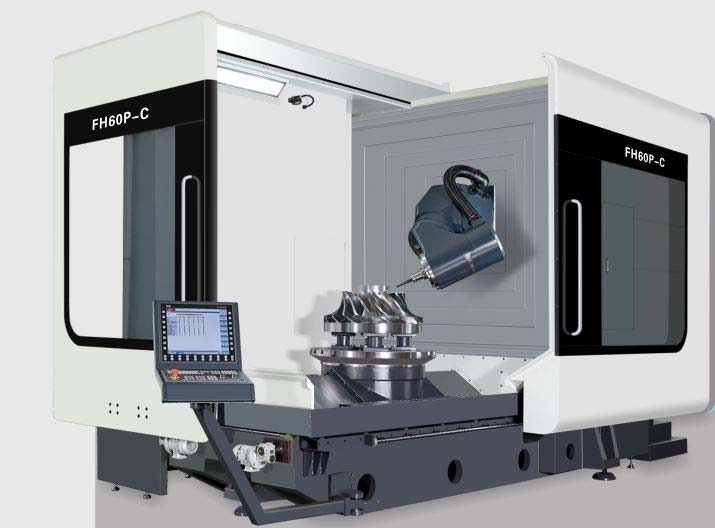
ماكينة الخراطة والطحن المتزامنة خماسية المحاور 60P-C
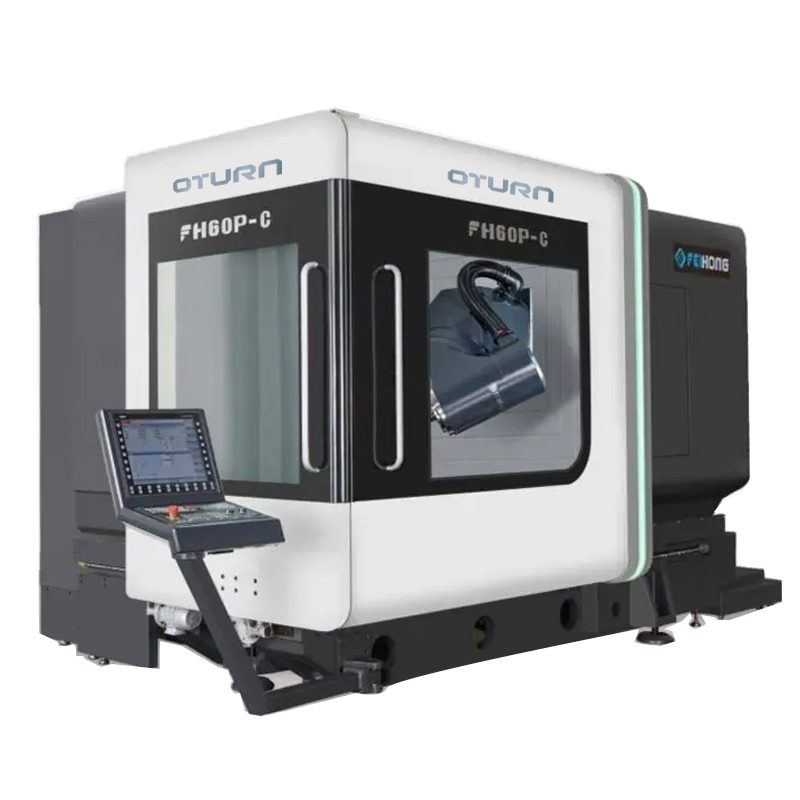
نطاق التوريد
جدول وظائف الملحقات القياسية (يرجى الرجوع إلى وظيفة وحدة التحكم لجزء التحكم الكهربائي)
1. وحدة تحكم سيمنز 840DSL
2. رأس تأرجح متعدد الوظائف خماسي المحاور من إنتاج العلامة التجارية
3. مغزل كهربائي DGZX-24012/34B2-KFHWVJS
4. نظام تغيير الأدوات الأوتوماتيكي HSK-A63 ذو مخزن أدوات سعة 40 أداة
5. محرك لولبي كروي مجوف للتبريد X/Y/Z
6. منزلقات خطية أسطوانية (2 لكل محور من المحاور X/Y/Z) - بوش ريكسروث
7. مسطرة بصرية ثلاثية المحاور X/Y/Z ذات حلقة مغلقة بالكامل
8. جهاز التحكم في درجة حرارة صندوق الكهرباء
9. مبرد المغزل
10. جهاز لف الرقائق الحلزوني وناقل الرقائق الحديدية الخلفي وعربة الرقائق الحديدية
11. الماء من مركز المغزل، رذاذ الماء الحلقي
12. انفخ الهواء في مركز المغزل، وانفخ الهواء في الحلقة.
13. الهلال ذو الرأس الخماسي المحاور ينفخ الماء، والهلال ينفخ الهواء.
14. نوع واحد من نظام التعشيق الآمن للأبواب الأمامية والجانبية العاملة
15. جهاز تبريد دوران المغزل.
16. مصباح فلورسنت مقاوم للماء
17. جهاز محطة هيدروليكية
18. وحدة مسبار الأشعة تحت الحمراء Renishaw OMP60
19. جهاز ضبط أدوات الليزر رينيشو
20. جهاز تزييت التغذية الأوتوماتيكي المركزي
21. تنظيف جانب التشغيل بمسدس الماء وواجهة الهواء
22. نظام تبريد سائل القطع
23. صفيحة معدنية واقية مغلقة بالكامل
24. صندوق التشغيل
25. صندوق الكهرباء مزود بمكيف هواء
26. عجلة يدوية إلكترونية من سيمنز
27. مفتاح تحرير أداة المغزل الذي يعمل بالقدم
28. وسادات مستوى الأساس ومسامير الأساس
29. أدوات الضبط وصناديق الأدوات
30. الدليل الفني
المعلمة
| نموذج | وحدة | FH60P-C |
| يسافر | ||
| حركة المحور السيني | mm | 600 |
| حركة المحور Y | mm | 800 |
| حركة المحور Z | mm | 600 |
| المسافة من طرف المغزل إلى سطح طاولة العمل | mm | 150-750 |
| رأس طحن أفقي | mm | 30-630 |
| سرعة التغذية/الحركة السريعة | م/دقيقة | 40 |
| قوة التغذية | KN | 10 |
| طاولة دوارة (محور C) | ||
| حجم طاولة العمل | mm | Ø630 |
| أقصى حمولة للطاولة (المطحنة) | kg | 2000 |
| أقصى حمولة للطاولة (أثناء الدوران) | kg | 1000 |
| طاولة دوارة | دورة في الدقيقة | 60 |
| طاولة عمل الخراطة/التفريز (الطحن والتشكيل المركب) | دورة في الدقيقة | 600 |
| أقل زاوية انقسام | ° | 0.001 |
| نموذج | وحدة | FH80P-C |
| عزم الدوران المقدر | Nm | 807 |
| أقصى عزم دوران | Nm | 1430 |
| رأس طحن متأرجح CNC (المحور B) | ||
| نطاق التأرجح (0 = رأسي / 180 = أفقي) | ° | -15~180 |
| سرعة الحركة والتغذية | دورة في الدقيقة | 80 |
| أقل زاوية انقسام | ° | 0.001 |
| عزم الدوران المقدر | Nm | 743 |
| أقصى عزم دوران | Nm | 1320 |
| المغزل (للطحن والخراطة) | ||
| سرعة المغزل | دورة في الدقيقة | 12000 |
| قوة المغزل | Kw | 34/42 |
| عزم دوران المغزل | Nm | 132/185 |
| مخروط المغزل |
| HSKA63 |
| المسافة من مركز المغزل إلى سطح مسار توجيه العارضة | mm | 1064.5 |
| نموذج | وحدة | FH60P-C |
| مجلة الأدوات | ||
| واجهة الأداة |
| HSKA63 |
| سعة مخزن الأدوات | PCS | 40 |
| أقصى قطر/طول/وزن للأداة |
| Ø85/300/8 |
| مفتاح تشغيل الأداة (مفتاح تشغيل الأداة) | S | 1.8 |
| جهاز قياس | ||
| مسبار الأشعة تحت الحمراء | رينسيشو OMP60 | |
| أداة الكشف عن الأدوات في منطقة معالجة العمل |
| رينسيشو NC4F230 |
| القدرة على المعالجة |
|
|
| أقصى قطر للحفر (الفولاذ المتوسط) |
| Ø40 |
| أقصى قطر للتثبيت (الفولاذ المتوسط) |
| M24 |
| أقصى قطر للطحن (الفولاذ المتوسط) |
| 250 |
| دقة تحديد المواقع (ISO230-2 و VDI3441) | ||
| دقة تحديد المواقع X/Y/Z | mm | 0.005 |
| دقة تحديد المواقع المتكررة X/Y/Z | mm | 0.004 |
| دقة تحديد المواقع B/C |
| 8" |
| دقة تحديد المواقع المتكررة B/C |
| 4" |
| نموذج | وحدة | FH80P-C |
| وحدة تحكم CNC |
|
|
| نظام التحكم |
| سيمنز 840 دي |
| آحرون |
|
|
| ارتفاع الآلة (الآلة العامة) | mm | 2985 |
| المساحة المشغولة للآلة الرئيسية (الطول × العرض) | mm | 4300x2600 |
| المساحة المشغولة لمخزن الأدوات (الطول × العرض) | mm | 2100x1250 |
| المساحة المشغولة لناقل رقائق البطاطس (الطول × العرض) | mm | 3070x1065 |
| المساحة المشغولة لخزان المياه (الطول × العرض) | mm | 1785x1355 |
| إجمالي المساحة المشغولة لإكمال الآلة (الطول × العرض) | mm | 5200x3550 |
| وزن الآلة | Kg | 15000 |
ماكينة CNCوحدة التحكم
| نظام التحكم | سيمنز 840DSL (محرك ووحدة قيادة) | ||
| عدد محاور التحكم | الخراطة والطحن المتزامنة بخمسة محاور (محور التحكم العددي + المغزل، محور التحكم المركزي) | ||
| التحكم المتزامن في 5 محاور الطحن المتزامن مع الخراطة | محور تحديد المواقع | المعايير X، Y، Z، B، C | |
| الاستيفاء | خط مستقيم | المحاور X و Y و Z و B و C (يمكن تعويض المحاور X و Y و Z و B و C) | |
| قوس | المحاور X و Y و Z و B و C (يمكن تعويض المحاور X و Y و Z و B و C) | ||
| وحدة التعليم الدنيا | 0.001 ميكرومتر | ||
| وحدة تحكم مصغرة | 0.1 نانومتر | ||
| يعرض | شاشة LCD 19 بوصة | ||
| محرك | إمكانية التحميل الزائد الثلاثي مع مشفر مطلق (لا يتم فقدان موضع المشفر أبدًا) | ||
| وظيفة الاتصال الخارجي | واجهة إيثرنت وRS232C | ||
| وضع التشغيل | MDI، أوتوماتيكي، يدوي، عجلة يدوية، أصلي (مطلق)، مُعاد تصنيعه | ||
| برمجياً | محرر لغة ISO عبر الإنترنت | ||
| أقصى سعة تخزين لبرمجة وحدة التحكم المنطقية القابلة للبرمجة (PLC) | 2048 كيلوبايت | ||
| دالة الاستيفاء | الخطوط المستقيمة، والدوائر التي تمر عبر النقاط المركزية، واللوالب، والأسطح الدقيقة، وإعدادات السرعة العالية، وما إلى ذلك. | ||
| عدد إزاحات الأدوات | 512 مجموعة | ||
| تكبير عجلة اليد | 0.1/0.01/0.001 مم | ||
| ضبط الحد الأدنى ووحدات النقل | 1 ميكرومتر/س، ص، ع | ||
| حفظ البيانات | لن تُفقد بيانات الذاكرة أبدًا عند إيقاف تشغيل الجهاز | ||
| معدل التغذية | 0%-150% | ||
| تكبير سريع للأمام | 0%-100% | ||
| واجهة الإدخال والإخراج | واجهة إيثرنت وRS232C، وبطاقة CF، ووحدة تخزين USB احتياطية | ||
| لغة العرض | الصينية والإنجليزية | ||
كمية التكوين القياسي
| No | اسم الملحق | وحدة | الكمية |
| 1 | مفتاح تحكم بالقدم | تعيين | 1 |
| 2 | آلية التثبيت الهيدروليكية | تعيين | 1 |
| 3 | جهاز التشحيم المركزي | تعيين | 1 |
| 4 | نظام التبريد | تعيين | 1 |
| 5 | مصباح عمل | تعيين | 1 |
| 6 | ضوء ثلاثي الألوان | تعيين | 1 |
| 7 | جسر أفقي | أجهزة الكمبيوتر | 1 |
| 8 | مثبتات أدوات الآلات | تعيين | 1 |
| 9 | مجموعة الأدوات القياسية | تعيين | 1 |
| 10 | قفل باب أمني | تعيين | 1 |
| 11 | مجموعة كريم الأساس | تعيين | 1 |
| 12 | قم بتثبيت أداة الضبط | تعيين | 1 |
| 13 | التثبيت الصلب وتحديد موضع المغزل متعدد النقاط | تعيين | 1 |
| 14 | ناقل لولبي وآلة إزالة الرقائق الأوتوماتيكية | تعيين | 1 |
| 15 | نظام هيدروليكي قياسي | تعيين | 1 |
تهيئة الأجزاء بالاستعانة بمصادر خارجية
| اسم الملحقات الرئيسية | أصل | ماركة | ملاحظة |
| نظام التحكم الرقمي بالحاسوب (CNC) | ألمانيا | سيمنز | سيمنز 840DSL |
| محرك المغزل | الصين | هاو تشي |
|
| محرك سيرفو للمحاور X و Y و Z | ألمانيا | سيمنز |
|
| مغزل | مشروع مشترك | علامة تجارية خاصة | اعتمد محامل FAG الألمانية |
| محمل المغزل | ألمانيا | FAG |
|
| محمل لولبي | ألمانيا | FAG |
|
| أدلة خطية | ألمانيا | ريكسروث | دقة فائقة |
| قضيب لولبي كروي | تايوان | هيوين | درجة طحن C3 |
| المكونات الهيدروليكية | الصين | علامة تجارية خاصة |
|
| نظام التشحيم التلقائي | الصين | بروتون |
|
| نظام التبريد | الصين | علامة تجارية خاصة |
|
| نظام الإضاءة | الصين | أوين |
|
| ضوء تحذيري | الصين | أوين |
|
| كهربائي | فرنسا ألمانيا | شنايدر/سيمنز |
|
| حماية سلسلة الطاقة | الصين | جونهونغ |
|
| كابل سلك التحكم | ألمانيا | ليبورناني |
|
المواصفات الرئيسية للآلة | التكوين الهيكلي الصلب الأمثل
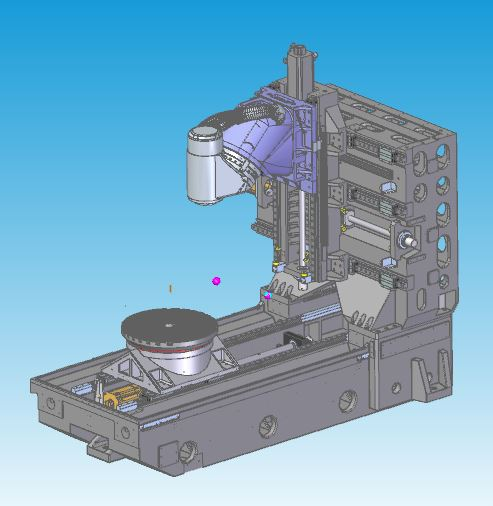
ميزات التصميم | أفضل تصميم تحليلي لصب الأسلاك الميكانيكية
هيكل صب حراري متماثل من النوع الصندوقي الكامل، باستخدام حديد الزهر عالي الجودة من نوع ميهانا
المعالجة الحرارية والشيخوخة الطبيعية للتخلص من الإجهاد الداخلي
يؤدي الاهتزاز ذو التردد الطبيعي الهيكلي إلى التخلص من إجهاد معالجة المواد
تصميم عمود عالي الصلابة ذو مساحة كبيرة وجدار كامل، مما يحسن بشكل فعال الصلابة والدقة الثابتة والديناميكية
محرك لولبي تبريد مجوف ثلاثي المحاور
رأس طحن متأرجح CNC (المحور B)
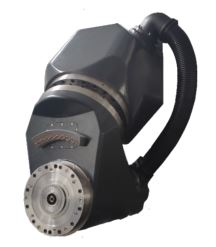
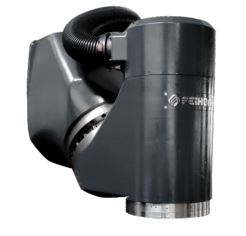
ميزات التصميم
محرك DD مدمج، سلسلة نقل حركة صفرية، تصميم بدون رد فعل عكسي
خصائص تسارع عالية
أقصر مسافة بين نقطة رأس أداة القطع على المغزل ونقطة الدعم الهيكلي تحقق أقصى صلابة للقطع
تزيد محامل YRT الأكبر حجماً من الصلابة
مزود بنظام قياس مشفر دوار عالي الدقة من هايدنهاين، ونظام تحكم مغلق الحلقة بالكامل لضمان أفضل دقة
تصميم نظام تبريد المغزل والمحور B لتقليل انتقال الحرارة
طاولة دوارة (محور C)
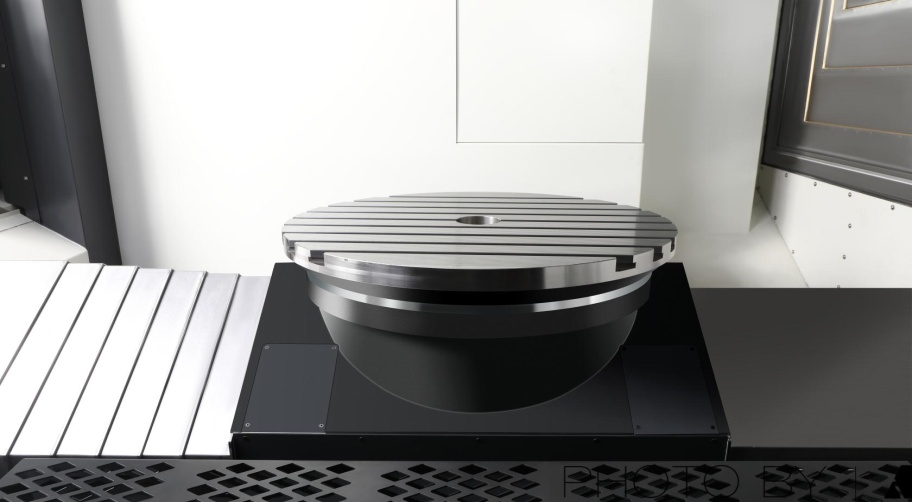
ميزات التصميم
محرك DD مدمج، سلسلة نقل حركة صفرية، تصميم بدون رد فعل عكسي
خصائص استجابة عالية للتسارع والتباطؤ
تزيد محامل YRT الأكبر حجماً من الصلابة
عزم دوران قيادة كبير، وتحديد المواقع والمعالجة باستخدام جهاز تحديد المواقع والتثبيت على الطاولة
يلبي احتياجات المعالجة لكل من الطحن والطحن والخراطة، ويقلل من مناولة قطعة العمل ويحسن دقة المنتج
مزود بنظام قياس مشفر دوار عالي الدقة من هايدنهاين، ونظام تحكم مغلق الحلقة بالكامل لضمان أفضل دقة
تصميم نظام التبريد لتقليل انتقال الحرارة
أداة ضبط الأدوات القابلة للرفع
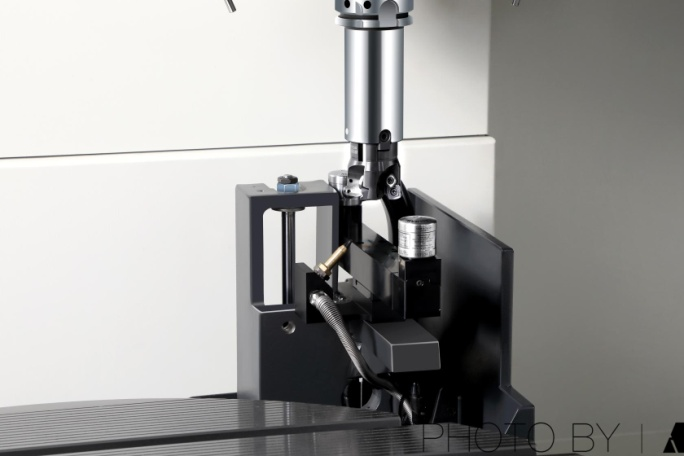
ميزات التصميم
مزودة بجهاز ضبط أدوات الليزر بدون تلامس Ransishaw NC4F230 لتحقيق دقة أعلى
ضبط تلقائي للأدوات على الماكينة، وتحديث تلقائي لتعويض الأدوات
يمكن رفع وخفض جهاز ضبط الأدوات لتوفير مساحة سطح المعالجة
يحمي التصميم المعدني المحكم الإغلاق أداة ضبط الأدوات من الماء وبرادة الحديد أثناء التشغيل.
مسبار الأشعة تحت الحمراء
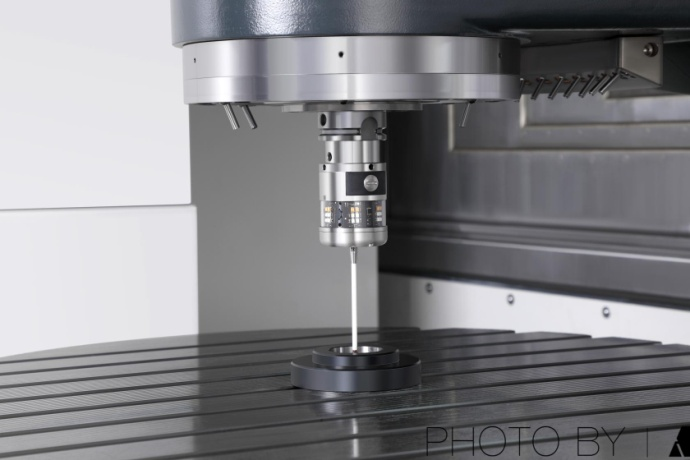
ميزات التصميم
مزود بمسبار اللمس البصري Ransishaw OMP60
يساهم ضبط محاذاة قطعة العمل وفحص حجمها على الماكينة في تقليل أخطاء الفحص اليدوي، وتحسين دقة المنتج وكفاءة المعالجة.
توفير 90% من وقت المساعدة على الجهاز
صفائح معدنية لحماية السلامة
فئات المنتجات
-

مركز تصنيع CNC عالي الصلابة من سلسلة VC مع...
-

دليل خطي أفقي متحرك من سلسلة HP...
-

دليل خطي أفقي متحرك من سلسلة HT...
-

سلسلة VS من آلات التصنيع CNC الثقيلة ذات أربعة مسارات...
-

مركز تصنيع CNC من سلسلة V ذو صلابة عالية
-

مركز تصنيع CNC مزدوج الأعمدة من سلسلة X
-

مركز تشغيل CNC أفقي خماسي المحاور TKG1600
-

الخراطة والطحن العمودي باستخدام الحاسوب CNC للمواد المركبة...
-

مركز تصنيع CNC عالي السرعة من سلسلة GM
-

سلسلة GT من ماكينات التفريز CNC عالية السرعة
-

مخرطة CNC ثنائية المغزل SK32
-

مركز تشغيل عمودي CNC طراز RFTV510 للعجلات...