


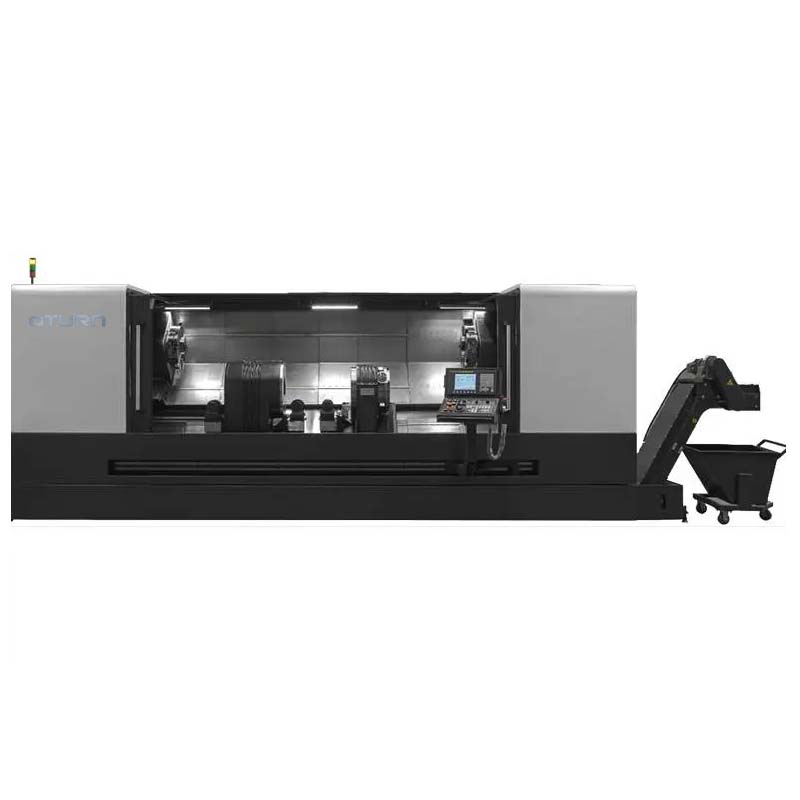
مخرطة مركزية الدفع للمحور
تحليل تكنولوجيا محاور السيارات
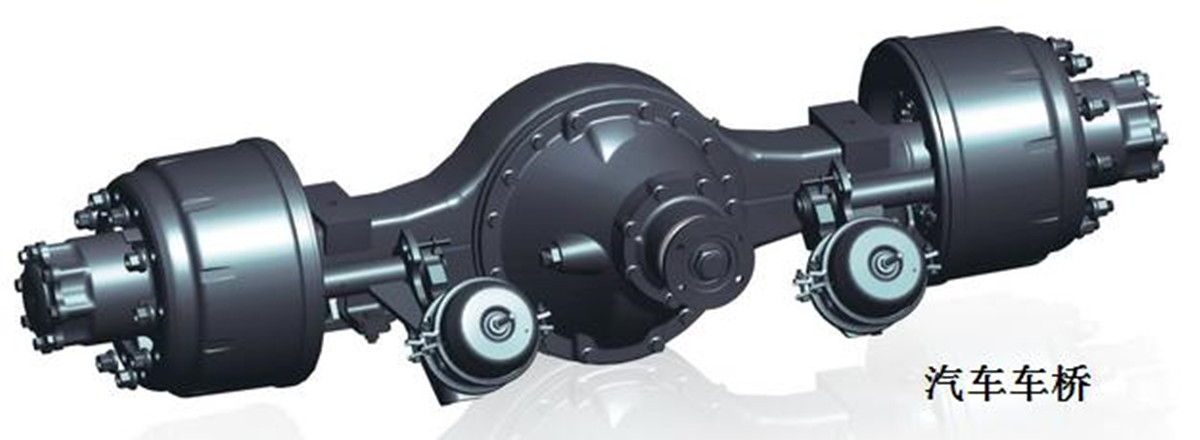
محور السيارة
تُعرف المحاور التي تحتوي على عجلات على جانبي الهيكل السفلي (الإطار) مجتمعةً باسم محاور السيارات، بينما تُسمى المحاور التي تتمتع بقدرات دفع بالمحاور. ويكمن الفرق الرئيسي بينهما في وجود وحدة دفع في منتصف المحور. في هذه الورقة، يُطلق على محور السيارة المزود بوحدة دفع اسم محور السيارة، بينما يُطلق على المركبة غير المزودة بوحدة دفع اسم محور السيارة، وذلك للتوضيح.
مع تزايد الطلب على الخدمات اللوجستية والنقل، أصبحت أفضلية محاور السيارات، وخاصة المقطورات ونصف المقطورات، في النقل الاحترافي والعمليات الخاصة أكثر وضوحًا، وقد ازداد الطلب في السوق بشكل كبير.
يهدف هذا التحليل التكنولوجي لعملية تصنيع المحور إلى مساعدة العملاء على اختيار آلة CNC أكثر ملاءمة.
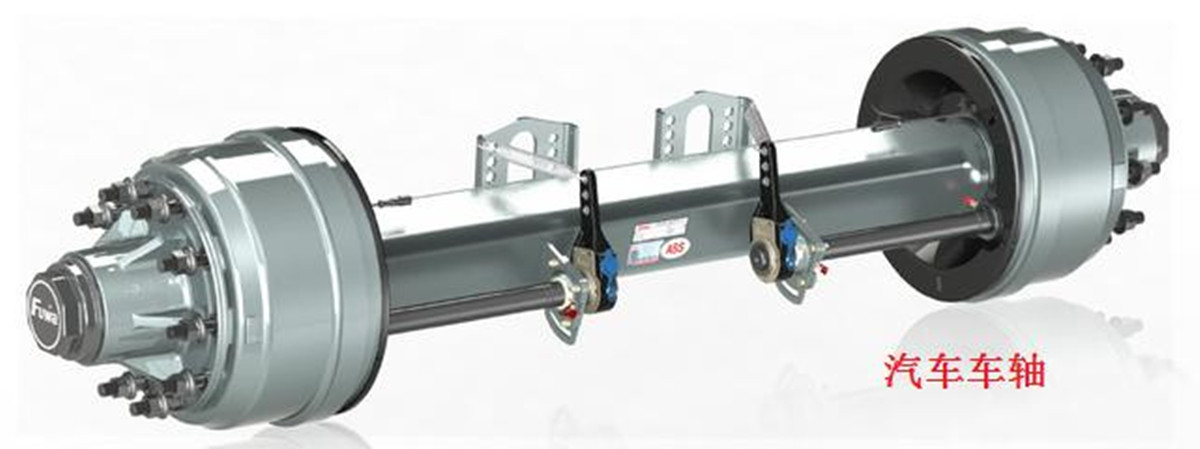
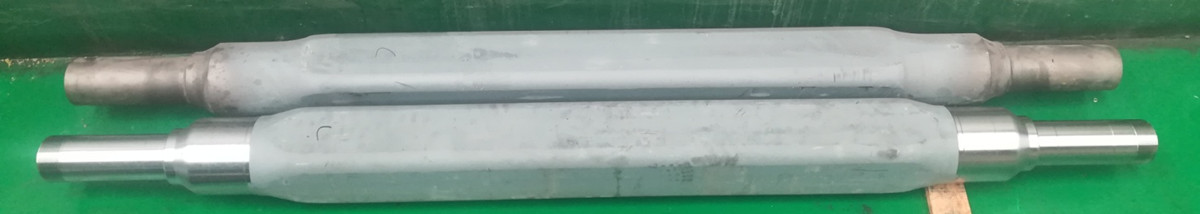
تصنيف محاور السيارات:
تختلف أنواع المحاور حسب نوع الفرامل، وتنقسم إلى: محاور فرامل قرصية، ومحاور فرامل أسطوانية، وما إلى ذلك.
وفقًا لحجم هيكل قطر العمود، يتم تقسيمه إلى: المحور الأمريكي، المحور الألماني؛ إلخ.
بحسب الشكل والبنية، ينقسم إلى:
الكل: محور أنبوب مربع صلب، محور أنبوب مربع مجوف، محور دائري مجوف؛
جسم مقسم: رأس عمود + لحام أنبوب عمود مجوف.
من خلال محتوى معالجة المحور، ترتبط المحاور الصلبة والمجوفة باختيار معدات المعالجة.
فيما يلي تحليل لعملية إنتاج المحور الكامل (ينقسم أيضًا إلى صلب ومجوف؛ أنبوب مربع وأنبوب دائري)، والمحور المنفصل (رأس عمود صلب ومجوف + لحام أنبوب العمود المجوف)، وعلى وجه الخصوص، يتم تحليل عملية التشغيل الآلي لاختيار الآلة الأكثر ملاءمة.
عملية الإنتاج والآلة الخاصة بمحاور السيارات:
1. عملية الإنتاج التقليدية للمحور بالكامل:
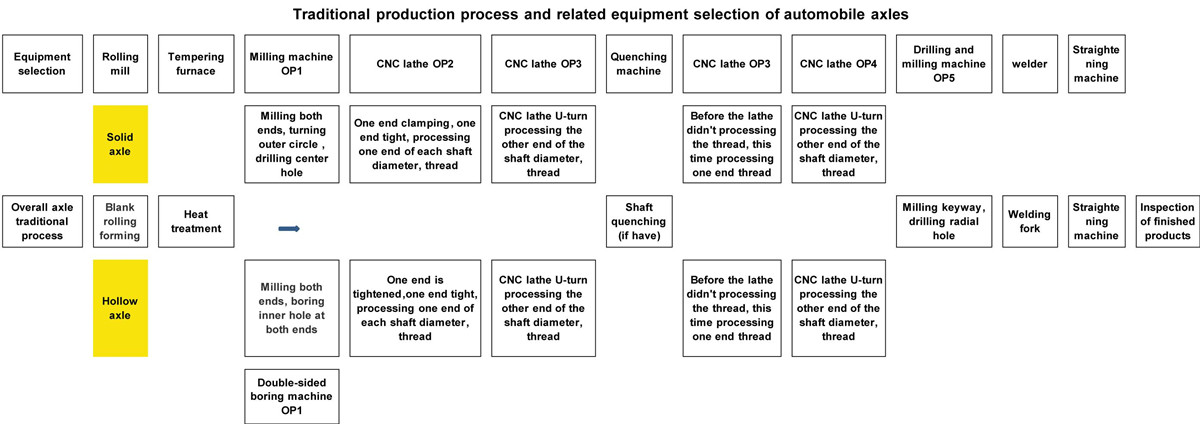
في عملية إنتاج المحور المذكورة أعلاه، يلزم استخدام ثلاثة أنواع على الأقل من آلات التشغيل لإتمام عملية التصنيع: آلة التفريز أو آلة التثقيب ثنائية الجوانب، مخرطة CNC، آلة الحفر والتفريز، ومخرطة CNC قابلة للتدوير (يختار بعض العملاء مخرطة CNC ثنائية الرأس). أما بالنسبة لمعالجة الخيوط، فإذا كان قطر العمود مُقسّى، تتم المعالجة بعد التقسية؛ وإذا لم يكن مُقسّى، تتم المعالجة في المرحلتين OP2 وOP3، ويتم الاستغناء عن آلات التشغيل في المرحلتين OP4 وOP5.
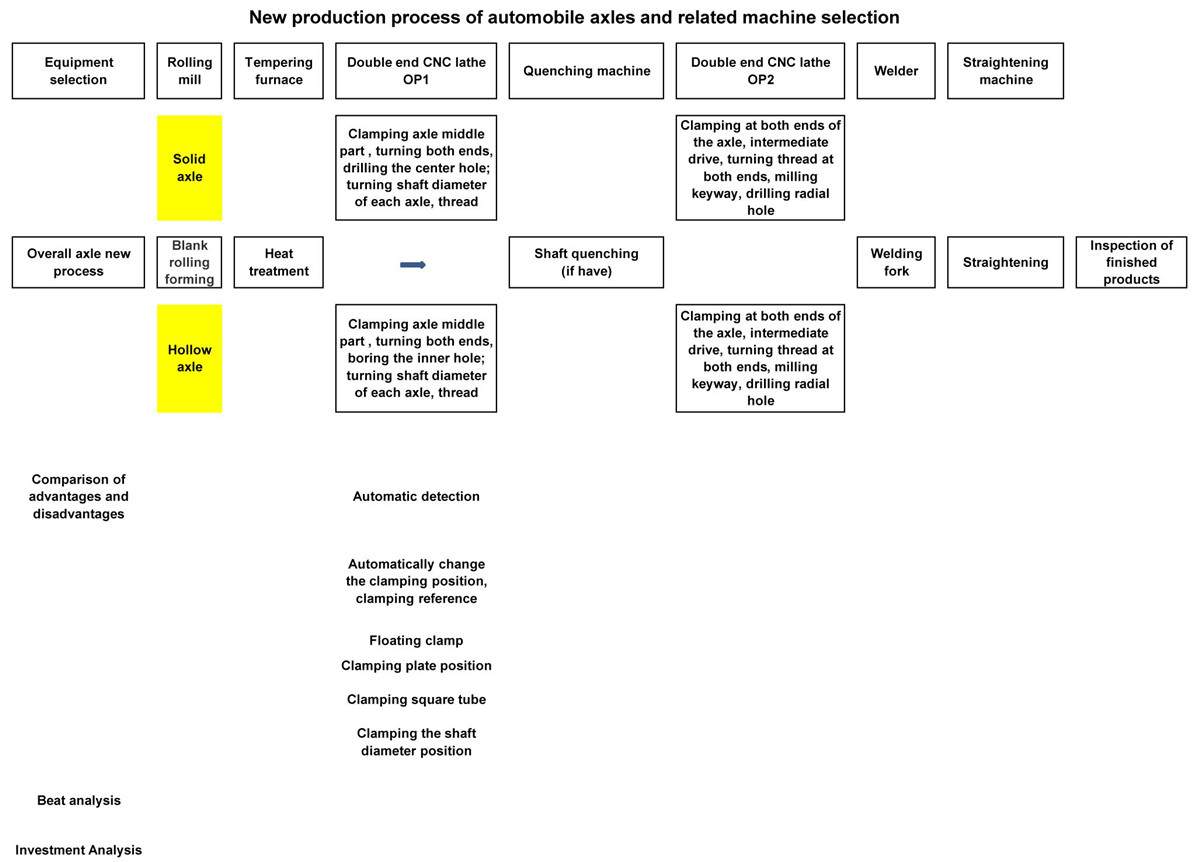
من خلال عملية الإنتاج الجديدة، يمكن استبدال آلة الطحن المستخدمة في التشغيل (المحور الصلب) أو آلة الحفر ذات الوجهين (المحور المجوف) بالإضافة إلى مخرطة CNC، وتسلسل الطحن التقليدي OP1، وتسلسل الخراطة OP2، وOP3، وحتى عملية الحفر والطحن OP5، بمخرطة CNC ذات الطرفين OP1.
بالنسبة للمحاور الصلبة التي لا يتطلب قطر عمودها عملية تبريد، يمكن إنجاز جميع عمليات التشغيل في عملية واحدة، بما في ذلك حفر أخاديد المفاتيح وثقب الثقوب الشعاعية. أما بالنسبة للمحاور المجوفة التي لا يتطلب قطر عمودها عملية تبريد، فيمكن تطبيق معيار التثبيت التلقائي في آلة التشغيل، وبالتالي يمكن إنجاز جميع عمليات التشغيل باستخدام آلة واحدة.
إن اختيار مخارط CNC الخاصة ذات المحاور المزدوجة لتصنيع المحاور يقلل بشكل كبير من مسار التصنيع، كما سيتم تقليل نوع وكمية أدوات الآلات المختارة.
3. عملية إنتاج المحور المنفصل:
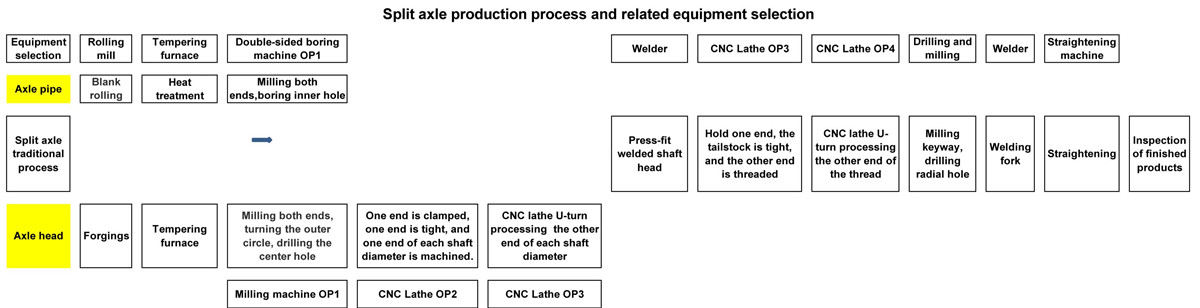
بناءً على العملية المذكورة أعلاه، يمكن اختيار مخرطة CNC ثنائية الأطراف لمعالجة أنبوب المحور قبل اللحام. أما لمعالجة المحور بعد اللحام، فيُفضل استخدام مخرطة CNC خاصة بالمحاور ثنائية الأطراف، لما توفره من معالجة متزامنة لكلا الطرفين، وكفاءة عالية، ودقة تصنيع ممتازة. وفي حال الحاجة إلى تشكيل مجرى المفتاح والثقب الشعاعي في كلا طرفي المحور، يمكن تزويد الماكينة بحامل أدوات كهربائية لمعالجة مجرى المفتاح والثقب الشعاعي معًا.
4. مزايا وخصائص آلة اختيار العملية الجديدة:
1) تركيز العملية، وتقليل عدد مرات تثبيت قطعة العمل، وتقليل وقت المعالجة المساعدة، واستخدام تقنية المعالجة المتزامنة في كلا الطرفين، مما يؤدي إلى تحسين كفاءة الإنتاج بشكل كبير.
2) إن التثبيت لمرة واحدة والمعالجة المتزامنة عند كلا الطرفين يحسنان دقة التصنيع ومحورية المحور.
3) تقصير عملية الإنتاج، وتقليل معدل دوران الأجزاء في موقع الإنتاج، وتحسين كفاءة استخدام الموقع، والمساعدة في تحسين تنظيم وإدارة الإنتاج.
4) بفضل استخدام معدات المعالجة عالية الكفاءة، يمكن تجهيزها بأجهزة التحميل والتفريغ وأجهزة التخزين لتحقيق إنتاج آلي بالكامل وتقليل تكاليف العمالة.
5) يتم تثبيت قطعة العمل في الوضع المتوسط، ويكون التثبيت موثوقًا به، ويكون عزم الدوران المطلوب لقطع أداة الآلة كافيًا، ويمكن إجراء كمية كبيرة من الخراطة.
6) يمكن تجهيز آلة التشغيل بجهاز كشف تلقائي، وخاصة للمحور المجوف، مما يضمن سمكًا موحدًا للمحور بعد التشغيل.
7) بالنسبة للمحاور المجوفة، عند الانتهاء من حفر الثقوب الداخلية في طرفي جهاز التسلسل OP1، يستخدم العميل عادةً أحد الطرفين لرفع المشبك والطرف الآخر لتثبيت قطعة العمل باستخدام ذراع التثبيت الخلفي، ولكن حجم الثقب الداخلي يختلف. ففي حالة الثقوب الداخلية الأصغر، تكون صلابة التثبيت غير كافية، وعزم الدوران العلوي غير كافٍ، ولا يمكن إتمام عملية القطع بكفاءة.
بالنسبة للمخرطة الجديدة ذات الوجهين، المحور المجوف، عندما يتم الانتهاء من الثقوب الداخلية في كلا طرفي المركبة، تقوم الآلة تلقائيًا بتغيير وضع التثبيت: يتم استخدام الطرفين لشد قطعة العمل، ويقوم المحرك الأوسط بتحريك قطعة العمل لنقل عزم الدوران.
8) يمكن تحريك رأس المخرطة المزود بنظام تثبيت هيدروليكي مدمج لقطعة العمل في اتجاه المحور Z للماكينة. ويمكن للعميل تثبيت موضع الأنبوب المربع الأوسط (أو الأنبوب الدائري)، وموضع اللوحة السفلية، وموضع قطر عمود المحور حسب الحاجة.
5. الخلاصة:
بالنظر إلى الوضع المذكور أعلاه، فإن استخدام مخارط CNC ثنائية الأطراف لتصنيع محاور السيارات يتميز بمزايا كبيرة مقارنةً بالعمليات التقليدية. إنها تقنية تصنيع متطورة قادرة على استبدال أدوات الآلات التقليدية من حيث عملية الإنتاج وبنية الآلة.
الجزء الأوسط من
6. قضية عميل المحور
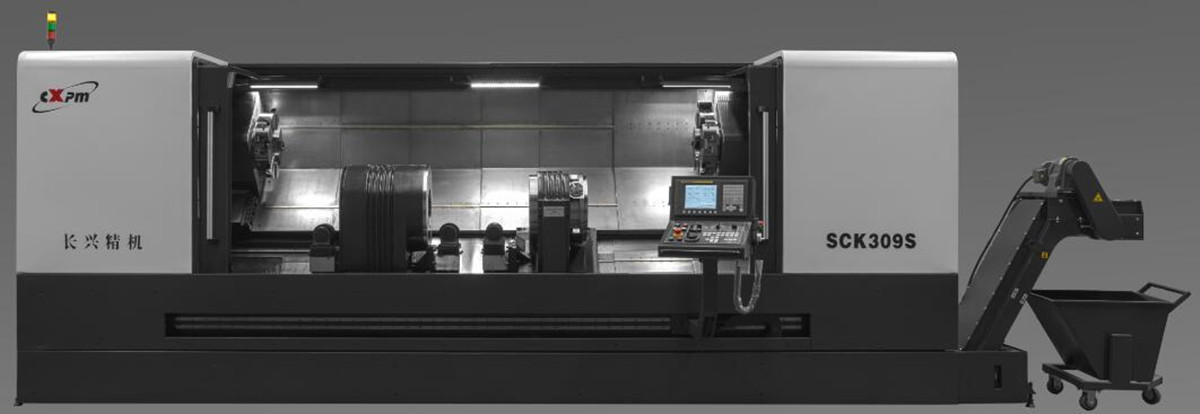
مقدمة عن مخرطة CNC ذات المحور المزدوج الطرفي الخاص
نطاق معالجة المحور: ∮50-200 مم، □50-150 مم، طول المعالجة: 1000-2800 مم
مقدمة عن بنية الآلة وأدائها
تعتمد آلة التشغيل تصميمًا لقاعدة مائلة بزاوية 45 درجة، مما يوفر صلابة عالية وسهولة في إزالة الرايش. يقع رأس المخرطة المزود بوظيفة تثبيت المحرك الوسيط في منتصف القاعدة، بينما يقع حاملا الأدوات على جانبي صندوق المغزل. يبلغ الحد الأدنى لطول التثبيت 1200 مم، والحد الأقصى لطول التشغيل 2800 مم. تستخدم الآلة دليلًا دوارًا، ويحتوي كل عمود تغذية مؤازر على برغي كروي عالي الهدوء، مع وصلة مرنة مباشرة، مما يضمن انخفاض مستوى الضوضاء ودقة عالية في تحديد المواقع وتكرارها.
■ تم تجهيز الآلة بنظام تحكم ثنائي القنوات. يمكن ربط حاملي الأدوات بالمغزل في نفس الوقت أو بشكل منفصل لإكمال عملية التشغيل المتزامنة أو المتتابعة لطرفي القطعة.
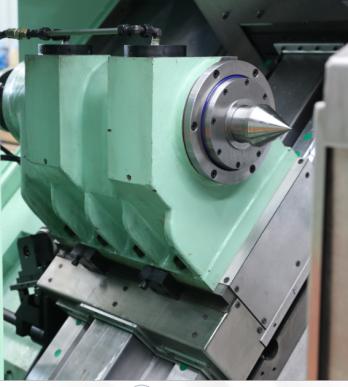
■ تم تجهيز الماكينة برأسين للتشغيل. يُثبّت رأس التشغيل الرئيسي في منتصف قاعدة الماكينة، ويُزوّد محرك سيرفو العمود الرئيسي بالطاقة عبر سير مسنن. يُركّب صندوق المغزل الفرعي على سكة التوجيه السفلية للماكينة، وهو محوري مع صندوق المغزل الرئيسي، ويمكن تحريكه محوريًا بواسطة محرك السيرفو لتسهيل تحميل وتفريغ القطع، كما يُسهّل ضبط مواضع التثبيت المختلفة. أثناء تشغيل القطع، تُقفل قاعدة المغزل الفرعي على سكة الماكينة. تضمن عملية التصنيع دقة المحورية لرأسي التشغيل، مما ينتج عنه درجة عالية من التمركز للقطع المشغّلة.
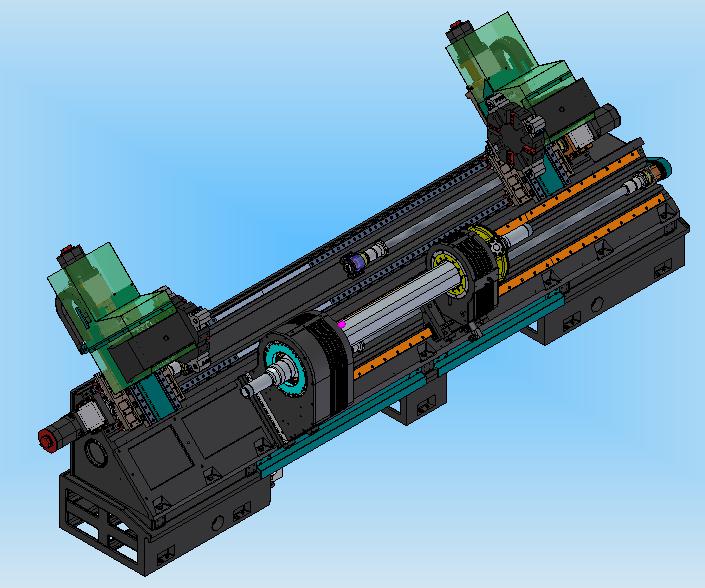
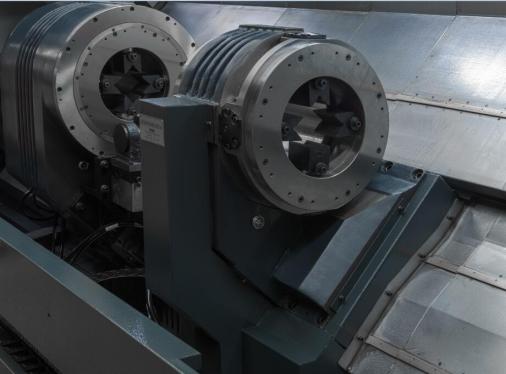
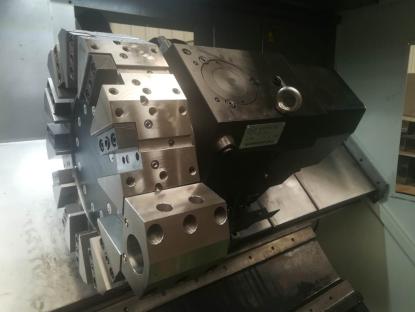
■يدمج رأس المخرطة نظام المغزل، والتثبيت، ونظام توزيع الزيت، ويتميز ببنية مدمجة وتشغيل موثوق. ويتم تحديد قطر التثبيت وعرض رأس المخرطة بناءً على أجزاء المحور الخاصة بالعميل.
يتم إبطاء حركة رأس المخرطة الرئيسي بواسطة مرحلتين من السير والتروس، مما يُمكّن المغزل من توليد عزم دوران كبير. يتم تركيب مشبك على الطرف الأيسر لرأس المخرطة الرئيسي والطرف الأيمن لرأس المخرطة الفرعي لتثبيت القطع. عندما يُدير رأس المخرطة الرئيسي القطع، يدور مشبك رأس المخرطة الفرعي الذي يُثبّت القطع مع رأس المخرطة الرئيسي.
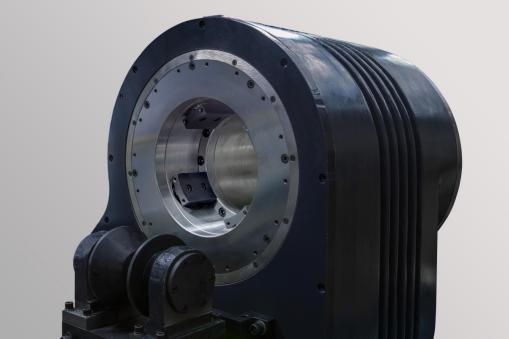
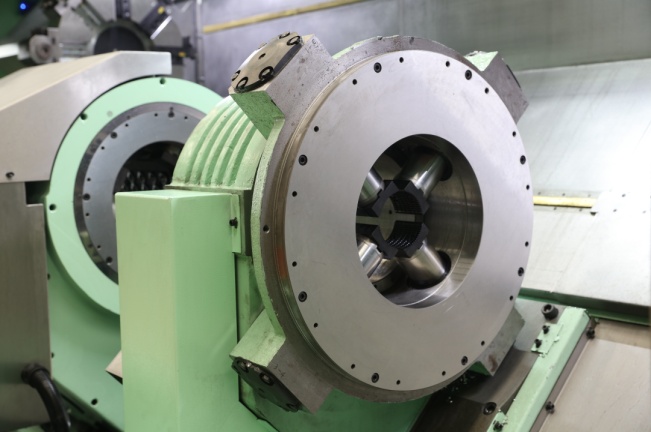
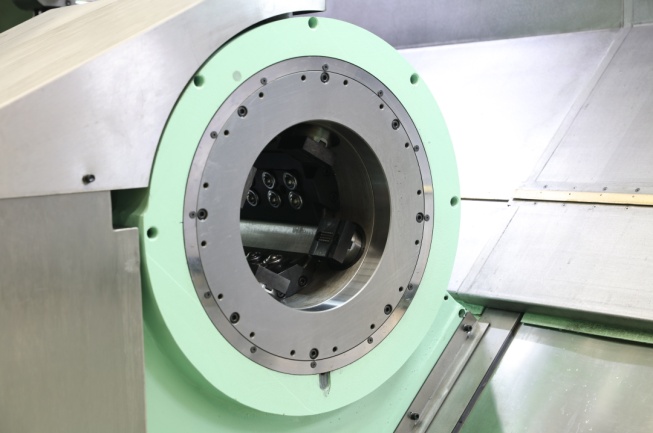
تم تجهيز الجهاز بثلاث أسطوانات شعاعية (أربع أسطوانات شعاعية عند تثبيت كل من المادة الدائرية والمربعة)، ويتحرك المكبس ذهابًا وإيابًا بفعل الضغط الهيدروليكي، وتُركّب المخالب في نهاية المكبس لتحقيق التمركز الذاتي للأجزاء. يتميز الجهاز بسهولة وسرعة تغيير المخالب عند تغيير الأجزاء. يتم ضبط قوة التثبيت بواسطة الضغط الهيدروليكي للنظام الهيدروليكي. أثناء تشغيل الجزء، يدور المشبك مع العمود الرئيسي، ويقوم نظام توزيع الزيت بتزويد المشبك بالزيت، مما يضمن قوة تثبيت كافية أثناء الدوران. يتميز المشبك بقوة تثبيت عالية وشوط مخلب كبير.
■ لحل مشكلة عدم انتظام سماكة الجدار بعد تشكيل المحور المجوف للعميل، يمكن تزويد الماكينة بجهاز فحص آلي لقطعة العمل. بعد اكتمال تثبيت المحور، تكتشف قطعة العمل تلقائيًا امتداد المجس وتقيس موضعها؛ وبعد اكتمال القياس، ينكمش الجهاز داخل الحيز المغلق.
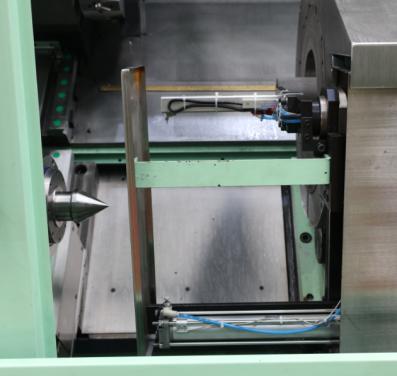
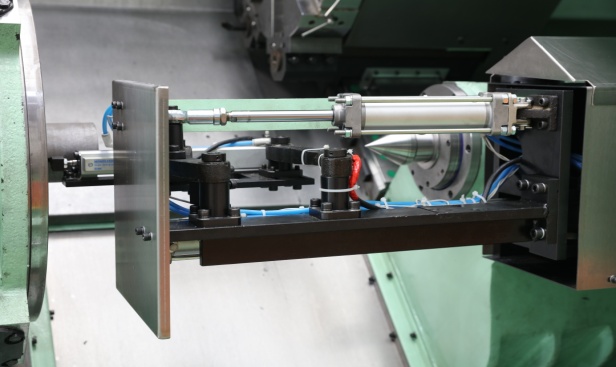
في عمليات التشغيل المختلفة للمحاور المجوفة، إذا تم استخدام موضع المحمل كمرجع للتثبيت، يمكن اختيار هيكل الماكينة المزود بنظام تثبيت آلي، مع توفير وحدة ذيل قابلة للبرمجة على جانبي رأسي المغزل الرئيسي والمساعد لتلبية متطلبات ماكينة واحدة. ومن المتوقع إتمام معالجة خطوتين في وقت واحد. كما يتيح ذلك خيارات أكثر وأفضل لأجزاء التحميل والتفريغ الآلي.
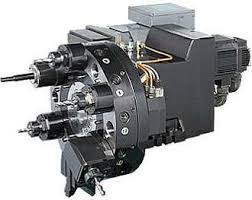
■ يمكن تجهيز حوامل الأدوات اليمنى واليسرى بحوامل أدوات دوارة عادية أو أبراج طاقة. وهي مزودة بوظائف الحفر والتفريز، مما يتيح إنجاز عمليات الحفر والتفريز للأجزاء الرئيسية.
■ آلة التشغيل مغلقة بالكامل ومجهزة بجهاز تشحيم أوتوماتيكي وجهاز إزالة رقائق أوتوماتيكي (أمامي). تتميز بأداء حماية جيد، ومظهر جميل، وسهولة التشغيل والصيانة.
■ يتم تحديد مواصفات وتكوينات الآلة التفصيلية وفقًا لمتطلبات المحور ومتطلبات العميل، ولن يتم تكرارها هنا.
شكراً لحسن استماعكم!
فئات المنتجات
-

مركز تصنيع CNC عالي الصلابة من سلسلة VC مع...
-

دليل خطي أفقي متحرك من سلسلة HP...
-

دليل خطي أفقي متحرك من سلسلة HT...
-

سلسلة VS من آلات التصنيع CNC الثقيلة ذات أربعة مسارات...
-

مركز تصنيع CNC من سلسلة V ذو صلابة عالية
-

مركز تصنيع CNC مزدوج الأعمدة من سلسلة X
-

مركز تشغيل CNC أفقي خماسي المحاور TKG1600
-

الخراطة والطحن العمودي باستخدام الحاسوب CNC للمواد المركبة...
-

مركز تصنيع CNC عالي السرعة من سلسلة GM
-

سلسلة GT من ماكينات التفريز CNC عالية السرعة
-

مخرطة CNC ثنائية المغزل SK32
-

مركز تشغيل عمودي CNC طراز RFTV510 للعجلات...