


الشركات التي تشرع في اختيارمركز الخراطة CNCيجب أولاً تحديد متطلبات الإنتاج بدقة متناهية. يتضمن ذلك فهم خصائص الأجزاء التي سيتم تصنيعها، بما في ذلك الحجم والشكل وأنواع المواد. يشهد سوق هذه الآلات نموًا ملحوظًا، مما يُبرز الطلب المتزايد على التصنيع المتقدم.
| قطاع السوق | معدل النمو (CAGR) | فترة |
|---|---|---|
| سوق مراكز التصنيع باستخدام الحاسب الآلي ومراكز الخراطة | 6.6% | من عام 2024 إلى عام 2030 |
| سوق مخارط CNC العمودية ومراكز الخراطة CNC العمودية | 9.7% | من عام 2025 إلى عام 2032 |
تحقيق مستوى عالٍدقة ماكينة الخراطةيُعد تقييممخرطة CNC آليةتُصبح قدرات [اسم التقنية] ضرورية لتحسين الإنتاجية. كما تُولي الشركات اهتمامًا لـ [اسم التقنية].نسبة السعر إلى الأداء لمركز الخراطة CNCلضمان استثمار سليم. يتطلع الكثيرون إلىموردو مخارط CNC الصناعية في الصينللحصول على حلول تنافسية.
أهم النقاط
- افهم احتياجاتك الإنتاجية. فكّر في حجم القطعة، والمادة، وعدد القطع التي تحتاجهالصنعها. هذا يساعدك على اختيار الآلة المناسبة.
- انظر إلىميزات الجهازتحقق من عدد المحاور ونوع المغزل وسعة الأدوات. تؤثر هذه الميزات على ما يمكن أن تقوم به الآلة.
- فكّر في إضافة أنظمة الأتمتة. تعمل مغذيات القضبان والروبوتات على تسريع الإنتاج، كما أنها تساعد الآلة على العمل لفترة أطول دون توقف.
- قم بتقييم نظام التحكم والبرمجيات. فالبرمجيات الجيدة تجعل استخدام الآلة سهلاً، كما أنها تساعد في التصميم وإدارة البيانات.
- فكّر في التكلفة الإجمالية. لا تنظر إلى السعر فقط، بل ضع في اعتبارك الصيانة والتدريب والتوسع المستقبلي. هذا يضمن استثمارًا ذكيًا.
حدد احتياجاتك الإنتاجية لمركز الخراطة CNC
يبدأ اختيار مركز الخراطة CNC المناسب بفهم واضح لمتطلبات الإنتاج المحددة. تضمن هذه الخطوة الأساسية توافق الآلة المختارة تمامًا معالأهداف التشغيلية.
حجم الجزء وهندسته
تؤثر الخصائص الفيزيائية للأجزاء التي تخطط الشركة لتصنيعها بشكل مباشر على مواصفات الآلة المطلوبة. ضع في اعتبارك القطر الأقصى وطول قطع العمل. قد تتطلب الأشكال الهندسية المعقدة أيضًا محاور إضافية أو أدوات متخصصة. على سبيل المثال، يمكن لأكبر مراكز الخراطة CNC، مثل SL 603، التعامل مع أجزاء ذاتأقطار تصل إلى 930 مم وأطوال تصل إلى 4000 ممتتيح هذه الإمكانية تصنيع مكونات كبيرة جدًا.
| جزء/ميزة | الخراطة باستخدام الحاسوب |
|---|---|
| الحجم الأقصى | تستطيع أكبر مراكز الخراطة CNC، مثل SL 603، التعامل مع أجزاء بأقطار تصل إلى 930 مم وأطوال تصل إلى 4000 مم. |
أنواع المواد المراد معالجتها
تؤثر المواد التي تعالجها الشركة بشكل كبير على اختيار مركز الخراطة CNC. تمتلك المواد المختلفة خصائص فريدة تؤثر على ذلك.قابلية التشغيل الآليوتآكل الأدوات، ومعايير القطع المطلوبة. على سبيل المثال، يُعدّ تشكيل الألومنيوم أسهل عمومًا من تشكيل الفولاذ المقاوم للصدأ، الذي يتطلب آلات أكثر متانة وأدوات متخصصة.
- قابلية التشغيل الآلييؤثر بشكل مباشر على سهولة القطع؛ على سبيل المثال، من الأسهل تشكيل الألومنيوم من تشكيل الفولاذ المقاوم للصدأ.
- تآكل الأدوات: المواد الأكثر صلابة مثل التيتانيوم وبعض أنواع الفولاذ تزيد من تآكل الأدوات، مما يتطلب تغييرات أكثر تكرارًا.
- سرعة القطع ومعدل التغذيةتتطلب المواد المختلفة سرعات متفاوتة؛ فالمواد الأكثر ليونة تسمح بسرعات أعلى، بينما تتطلب المواد الأكثر صلابة معدلات أبطأ.
- الموصلية الحرارية: يمكن للمواد ذات الموصلية الحرارية المنخفضة (مثل بعض أنواع البلاستيك) أن تحتفظ بالحرارة، مما يؤدي إلى ذوبانها أو تشوهها، وقد تتطلب تبريدًا معدلًا.
يُعد اختيار المواد أمرًا بالغ الأهمية لمشاريع التصنيع باستخدام الحاسوب (CNC).لا يقتصر تأثير اختيار المواد على خصائص وأداء القطعة النهائية فحسب، بل يمتد ليشمل عملية التصنيع نفسها. تشمل العوامل الرئيسية المتأثرة باختيار المواد: تآكل الأدوات، وسرعات القطع، وجودة السطح، وفي النهاية، تكلفة الإنتاج وكفاءته. تسمح المواد ذات قابلية التشغيل الجيدة بقطع أسرع، وتقليل عدد مرات تغيير الأدوات، وتحسين جودة السطح، مما يقلل من وقت التصنيع وتكاليف العمالة. في المقابل، تتطلب المواد ذات قابلية التشغيل الضعيفة سرعات أبطأ، وأدوات متخصصة، وتغييرات متكررة للأدوات، مما يزيد من التكاليف وتآكل الآلات.
متطلبات حجم الإنتاج
يُحدد حجم الإنتاج مستوى الأتمتة والسرعة التي يحتاجها مركز الخراطة CNC. يستفيد الإنتاج بكميات كبيرة من الآلات ذات أوقات الدورة السريعة، وأنظمة التحميل/التفريغ الآلية، والبنية المتينة لضمان التشغيل المستمر.انخفاض الأحجامقد تُعطي الشركات الأولوية للتنوع وسهولة الإعداد على السرعة المطلقة. يجب على الشركات تقييم احتياجاتها الإنتاجية الحالية والمتوقعة لاتخاذ قرار مدروس.
الدقة المطلوبة والتشطيب السطحي
تؤثر الدقة المطلوبة وجودة سطح الأجزاء المشغولة بشكل كبير على اختيار مركز الخراطة CNC. تتطلب التطبيقات المختلفة مستويات متفاوتة من الدقة. على سبيل المثال، غالبًا ما تتطلب المكونات الطبية هوامش خطأ ضيقة للغاية. توفر خدمات الخراطة CNC الحديثة ما يلي:دقة على مستوى الميكرونعند تصنيع هذه الأجزاء الحيوية من سبائك متخصصة.
يجب على المصنّعين مراعاة التفاوتات الدقيقة المطلوبة لأجزائهم. على سبيل المثال، تحافظ شركة بروتولابس على تفاوت قياسي في تصنيع النماذج الأولية والإنتاج يبلغ ±0.13 مم. أما بالنسبة للتطبيقات الأكثر تطلبًا، فيتم تضييق التفاوت القياسي في التصنيع الدقيق أو الإنتاج إلى ±0.051 مم. ويمكنها تحقيق تفاوتات أدق، مثل ±0.0127 مم، في الثقوب المُوسّعة. علاوة على ذلك، تحقق دقة ±0.051 مم في مواقع الميزات، شريطة أن تعالج الآلة هذه الميزات على نفس جانب الجزء. عمومًا، تحقق مراكز الخراطة CNC الحديثة دقة أبعاد ضمن نطاقمن ±0.0001 بوصة إلى ±0.005 بوصةللتصنيع باستخدام الحاسوب (CNC) بدقة عالية.
يتطلب تحقيق هذه المواصفات الدقيقة آلة ذات صلابة فائقة، وأنظمة تحكم متطورة، وأدوات عالية الجودة. يقلل هيكل الآلة المتين من الاهتزاز، مما يؤثر بشكل مباشر على جودة السطح ودقة الأبعاد. يجب أن يوفر نظام التحكم إمكانيات استيفاء دقيقة لتنفيذ مسارات الأدوات المعقدة بسلاسة. كما تلعب أدوات القطع عالية الجودة، والمناسبة للمادة، دورًا حاسمًا في تلبية متطلبات جودة السطح الصارمة. يجب على الشركات مواءمة القدرات الكامنة في الآلة مع متطلبات دقة القطع.
تقييم تكوين وميزات مركز الخراطة CNC
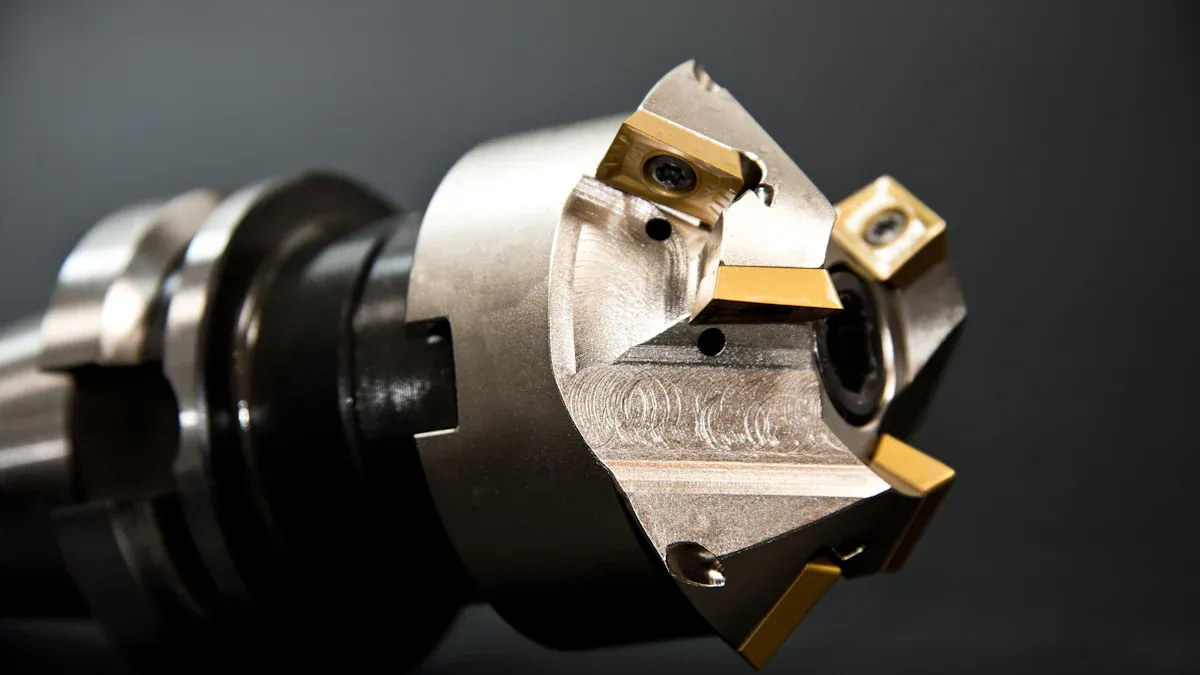
يجب على الشركاتقم بتقييم التكوين بعنايةوتؤثر هذه العناصر بشكل مباشر على قدرات الماكينة وكفاءتها وأنواع القطع التي يمكنها إنتاجها، وذلك من خلال تحديد خصائص مركز الخراطة CNC لتلبية احتياجات التصنيع الخاصة بهم.
عدد المحاور
يُحدد عدد محاور مركز الخراطة CNC بشكل كبير مدى تنوعه وتعقيده. فالآلة ذات المحاور الأكثر تستطيع أداء عمليات أكثر تعقيدًا. على سبيل المثال،توفر استراتيجية التصنيع بخمسة محاور العديد من المزايا مقارنة بالآلات ذات ثلاثة محاوريقلل ذلك من أوقات التسليم، ويتطلب إعدادًا أقل، ويقلل من الحاجة إلى أدوات التثبيت. كما تُحسّن آلات الخمسة محاور الجودة والتشطيبات السطحية مع إطالة عمر الأدوات. قد تتطلب آلة الثلاثة محاور عمليات متعددة لقطعة عمل معقدة، مما يزيد من العمل قيد التنفيذ والمناولة. في المقابل،آلات ذات 5 محاورتُمكّن هذه التقنية من إنجاز عمليات التصنيع في خطوة واحدة، مما يقلل بشكل كبير من العمل المنجز ووقت التسليم. كما تُحقق أسطحًا أكثر نعومة وأجزاءً أكثر دقة بفضل قدرة أداة القطع على التحرك على خمسة محاور. وتتيح هذه الميزة أيضًا إمكانية التشغيل المتزامن من زوايا متعددة دون الحاجة إلى إعادة وضع قطعة العمل، مما يُحسّن جودة الأسطح ويُقلل من أوقات دورة الإنتاج للأجزاء المعقدة.
خيارات تكوين المغزل
يلعب تصميم المغزل دورًا حاسمًا في إنتاجية مركز الخراطة CNC. يُعد المغزل الفرعي خيارًا شائعًا ومفيدًا للغاية. يسمح هذا التصميم بإجراء العديد من العمليات المعاكسة، مما يجنب الحاجة إلى مناولة إضافية ويضمن دقة عالية في خراطة القضبان. كما أنه يقلل بشكل كبير من وقت التشغيل، مما يجعله في كثير من الأحيان...أقصر بأربعة إلى خمسة أضعافبالنسبة لنفس القطعة مقارنةً بمخرطة أحادية المغزل. يُغني المغزل الفرعي عن نقل القطع بين الآلات لإجراء عمليات إضافية، مما يُمكّن المصنّعين من قبول طلبات بكميات أكبر والالتزام بفترات تسليم أقصر. كما يُحسّن كفاءة الطاقة من خلال تنفيذ عمليات تشغيل متعددة في وقت واحد على آلة واحدة، مما يُقلل من وقت المعالجة الإجمالي وتكلفة القطعة الواحدة. يوفر هذا الإعداد مرونة في العمليات، مما يجعل التصاميم المعقدة ممكنة.تعزيز إنتاجية أرضية المصنع.
نوع البرج وقدرة الأدوات
يؤثر نوع البرج وقدرته على الأدوات بشكل مباشر على نطاق العمليات التي يمكن لمركز الخراطة CNC القيام بها دون تدخل يدوي.توفر تصميمات الأبراج المختلفة مستويات متفاوتة من محطات الأدوات.
| نوع البرج | سعة الأدوات |
|---|---|
| VDI | عالية، تصل إلى 12 محطة أدوات أو أكثر؛ تتراوح من 12 إلى 80 محطة أدوات |
| التدريب الأساسي للنخاع العظمي | محطات أدوات محدودة، عادةً من 6 إلى 12 محطة |
تتيح سعة الأدوات الأعلى مرونة تشغيلية أكبر وتقلل الحاجة إلى تغييرات الأدوات المتكررة، مما يعزز الكفاءة أثناء مهام التشغيل المعقدة.
حجم الظرف وحلول تثبيت المشغولات
يُحدد حجم ظرف التثبيت في مركز الخراطة CNC بشكل مباشر أقصى قطر لقطعة العمل التي يمكنه تثبيتها بإحكام. ويُعد اختيار حجم ظرف التثبيت المناسب أمرًا بالغ الأهمية لاستيعاب القطع التي تخطط الشركة لتصنيعها.تتفاوت أحجام ظرف التثبيت الشائعة بشكل كبيرلتلبية احتياجات التصنيع المتنوعة.
| حجم تشاك |
|---|
| 6 بوصات |
| 8 بوصة |
| 10 بوصة |
| 12 بوصة |
| 15 بوصة |
| 18 بوصة |
| 24 بوصة |
بالنسبة لمراكز الخراطة العمودية CNC، يمكن أن تتراوح أحجام الظروف منمن 12 بوصة إلى 59.06 بوصة(قطر 1500 مم). غالبًا ما تستخدم آلات متعددة المهام ظروف تثبيت يتراوح قطرها بين 6 و12 بوصة، بينما قد تحتوي الآلات الأفقية متعددة المهام على ظروف تثبيت يتراوح قطرها بين 10 و50 بوصة. أما الآلات الرأسية متعددة المهام، فيمكنها استيعاب قطع عمل كبيرة جدًا باستخدام ظروف تثبيت يتراوح قطرها بين 610 و2500 مم. بالإضافة إلى ظروف التثبيت، توجد حلول متنوعة لتثبيت قطع العمل، مثل الكوليتات للأجزاء الصغيرة أو تجهيزات خاصة للمكونات غير المنتظمة الشكل. يجب على الشركات اختيار نظام تثبيت يوفر تثبيتًا آمنًا، ويقلل الاهتزازات، ويسمح بتحميل وتفريغ القطع بكفاءة.
قوة وعزم دوران الآلة
تُعدّ قدرة الماكينة وعزم دورانها من المواصفات الأساسية التي تحدد قدرة مركز الخراطة CNC على قطع مختلف المواد بكفاءة. فزيادة القدرة الحصانية وعزم الدوران تُمكّن الماكينة من إزالة المواد بسرعة أكبر، خاصةً من السبائك الصلبة كالفولاذ المقاوم للصدأ والتيتانيوم. وتؤثر قدرة محرك المغزل بشكل مباشر على قوى القطع التي يُمكنه توليدها دون توقف. ويُعدّ عزم الدوران العالي عند سرعات دوران منخفضة مفيدًا بشكل خاص لعمليات القطع الخشنة الثقيلة، بينما تدعم القدرة الحصانية العالية عند سرعات دوران مرتفعة عمليات التشطيب الدقيق. ويتعين على الشركات مُواءمة قدرات الماكينة من حيث القدرة وعزم الدوران مع المواد التي تُعالجها بشكل متكرر ومعدلات إزالة المواد المطلوبة.
صلابة الآلة وبنيتها
تؤثر صلابة وبنية مركز الخراطة CNC بشكل كبير على دقته، وجودة سطحه، وعمر أدواته. يمتص هيكل الماكينة المتين، المصنوع غالبًا من الحديد الزهر، الاهتزازات الناتجة أثناء القطع. يمنع هذا الثبات ظهور علامات الاهتزاز على قطعة العمل ويحافظ على دقة عالية في القياسات. كما يُسهم تصميم مسارات التوجيه في الماكينة، مثل مسارات التوجيه الخطية أو مسارات التوجيه الصندوقية، في صلابتها ودقتها. توفر مسارات التوجيه الصندوقية عادةً تخميدًا وصلابة أكبر للقطع الثقيلة، بينما توفر مسارات التوجيه الخطية سرعات حركة أسرع. تضمن الماكينة المصممة جيدًا أداءً ثابتًا مع مرور الوقت، مما يقلل من تآكل المكونات ويطيل عمر أدوات القطع.
ضع في اعتبارك أنظمة التشغيل الآلي والمعدات المساعدة لمركز الخراطة CNC الخاص بك
يُحسّن دمج أنظمة التشغيل الآلي والمعدات المساعدة بشكل كبير من كفاءة وإنتاجية مركز الخراطة CNC. تُسهم هذه الإضافات في تبسيط العمليات، وخفض تكاليف العمالة، وتحسين الإنتاج الإجمالي.
مغذيات قضبان للإنتاج المستمر
تُعدّ مغذيات القضبان ضرورية لتحقيق الإنتاج المتواصل. فهي تُزيل وقت التوقف عن القطع، مما يسمح للآلات بالعمل دون انقطاع. هذا التشغيل المتواصل يزيد بشكل كبير من الإنتاجية.وقت تشغيل المغزلعلى سبيل المثال، تنتج آلة تعمل بنسبة تشغيل 55%، 440 قطعة في كل وردية عمل مدتها ثماني ساعات، بدورة إنتاج مدتها ثلاث دقائق لكل قطعة. ولكن، مع تحقيق نسبة تشغيل 85% من خلال التشغيل الآلي، تنتج الآلة نفسها 680 قطعة، أي بزيادة قدرها 240 قطعة في كل وردية. وهذا يعني ربحًا إضافيًا قدره 1200 دولار أمريكي يوميًا من آلة واحدة، بافتراض هامش ربح قدره 5 دولارات أمريكية لكل قطعة. تقوم مغذيات القضبان بدفع قضبان الخام باستمرار عبر رأس المخرطة، مما يلغي الحاجة إلى فتح ظرف التثبيت لكل قطعة خام على حدة. بعد اكتمال القطعة وقطعها، يتقدم القضيب تلقائيًا للدورة التالية. وهذا يضمن عدم توقف المغزل عن الدوران إلا عند تغيير الأدوات وفقًا للجدول الزمني. تتضمن مغذيات القضبان الحديثة مستشعرات تُسهّل التبديل التلقائي إلى القضيب التالي في المخزن في أقل من 10 ثوانٍ، مما يحافظ على تدفق إنتاج شبه ثابت.
| متري | التشغيل اليدوي | مع الأتمتة |
|---|---|---|
| وقت تشغيل المغزل | 50-60% | 85%+ |
| زيادة الإنتاجية | خط الأساس | أعلى بنسبة 30-50% |
| الإشراف على المشغل | ثابت | الفحوصات الدورية فقط |
| إنتاج ليلي/عطلة نهاية الأسبوع | يتطلب العمل الإضافي | يعمل دون رقابة |
| الجدول الزمني لعائد الاستثمار | غير متوفر | 12-24 شهرًا |
| أفضل التطبيقات | أعمال مخصصة بكميات صغيرة | دفعات من 500 إلى 1000 قطعة أو أكثر |
أجهزة التقاط الأجزاء والناقلات
تلعب أجهزة التقاط الأجزاء والناقلات دورًا حيويًا في أتمتة إزالة الأجزاء ومعالجتها. فهي تحمي الأجزاء الحساسة من التلف وتحسن بيئة العمل من خلال استبدال صناديق التجميع اليدوية.
| نوع جامع الأجزاء | عناصر | طلب |
|---|---|---|
| يوني-ميت® | ناقل سلسلة Mini-Mover Lite، مجمع الطاولة الدوارة Mini-Mover (RTA) | حل محمول وقابل للتكيف لتفريغ الأجزاء دون مراقبة، وحماية الأجزاء الحساسة، وتحسين بيئة العمل عن طريق استبدال صناديق التجميع. |
| منتجات ناقلات Mini-Mover (سلسلة Lite أو سلسلة LP) | ناقلات سلسلة لايت أو سلسلة إل بي | يتم دمجها في الآلات لالتقاط الأجزاء وحمايتها من الأجزاء المصنعة بدقة. |
| مُجمِّع الطاولة الدوارة (RTA) | مُراكم الطاولة الدوارة | يعمل على تحسين بيئة العمل من خلال استبدال صناديق التجميع القديمة، المستخدمة في استراتيجيات التجميع غير المأهولة، بأوقات دورة أسرع. |
تضمن هذه الأنظمة التدفق السلس للأجزاء النهائية، مما يمنع حدوث الاختناقات ويسمح بالتشغيل بدون مراقبة.
دمج الروبوتات لتحقيق الكفاءة
يوفر دمج الروبوتات فوائد كبيرة من حيث التكلفة وزيادة الكفاءة. توفر الروبوتاتوفورات طويلة الأجل في تكاليف العمالةوتُحقق إنتاجية أعلى مع مخرجات ثابتة بفضل التشغيل على مدار الساعة طوال أيام الأسبوع دون إرهاق. كما تُحسّن جودة المنتج عن طريق تقليل الأخطاء البشرية والهدر وإعادة العمل. وتزيد الروبوتات أيضًا من استخدام الآلات حيث يمكن لآلات التحكم الرقمي الحاسوبي (CNC) العمل بشكل مستمر. غالبًا ما ترى الشركاتعائد الاستثمار في غضون ستة أشهر إلى سنةعلى الرغم من تكلفة التركيب الأولية.
- إنتاج يعمل على مدار الساعة طوال أيام الأسبوعيحول ساعات الخمول إلى إنتاج.
- انخفاض تكاليف العمالة يعني أن بإمكان مشغل واحد الإشراف على عدة آلات.
- ينتج تحسين جودة الأجزاء عن التموضع المتسق، مما يقلل من التلف أو التباين.
- تتم عمليات التغيير بشكل أسرع بفضل الإعدادات المبرمجة مسبقًا والمقابض المزدوجة.
- بيئة عمل أكثر أماناً تقلل من خطر الإصابة عن طريق أتمتة المهام الخطرة.
أنظمة ضبط الأدوات والقياس
تُعدّ أنظمة ضبط الأدوات وقياسها أساسيةً لعمليات التشغيل الحديثة. فهي تُمكّن ورش العمل من قياس أدوات القطع وضبطها خارج الماكينة، مما يُقلّل بشكلٍ كبير من وقت توقف الماكينة. يستطيع المشغلون تجهيز الأداة التالية بينما تُنتج الماكينة الأجزاء بنشاط، ما يُحسّن كفاءة التشغيل والإنتاجية بشكلٍ عام. وقد أظهرت دراسةٌ تفوّق أنظمة ضبط الأدوات بالليزر في تحسين دقة التشغيل. تحقّق الباحثون من ذلك بمقارنة الضبط التلقائي للأدوات دون تلامس باستخدام جهاز ضبط الأدوات بالليزر مع طرق الضبط اليدوي والتلقائي التقليدية. شمل البحث تحديد طرق الضبط الصحيحة للأدوات لأشكال وأحجام مختلفة، ثمّ قاموا بتشكيل تجاويف باستخدام كل أداة ضبط. قاس نظام فحص هذه التجاويف للتحقق من دقة التشغيل. أكّدت نتائج القطع من مركز تشغيل CNC مُجهّز بنظام ضبط الأدوات بالليزر فوائد هذه الأنظمة. تضمن هذه الأنظمة دقة الأدوات قبل دخولها الماكينة، ما يُؤدّي إلى جودة أفضل للأجزاء، وتقليل الفاقد، وتسريع أوقات الإعداد، ما يُساهم في النهاية في عملية تشغيل أكثر ربحية.
أنظمة إدارة الرقائق
تُعدّ إدارة الرقائق المعدنية بكفاءة أمرًا بالغ الأهمية لأي عملية تشغيل آلي. الرقائق هي برادة معدنية تنتج أثناء عملية القطع. إذا تراكمت الرقائق، فقد تُلحق الضرر بأدوات القطع أو قطع العمل. كما يُمكن أن تُعيق عملية التشغيل نفسها، مما يؤدي إلى رداءة جودة الأسطح أو حتى توقف الماكينة. تُعدّ ناقلات الرقائق حلولًا شائعة لهذه المشكلة، حيث تُزيل الرقائق تلقائيًا من منطقة عمل الماكينة. توجد أنواع مختلفة من الناقلات، مثل أنظمة السيور المفصلية أو الأنظمة المغناطيسية، كل منها مُناسب لأنواع وأحجام مُختلفة من الرقائق. تُطيل إزالة الرقائق بشكل صحيح عمر الأداة من خلال منع إعادة قطع الرقائق وتراكم الحرارة. كما تُحافظ على بيئة عمل أنظف، مما يُحسّن سلامة المُشغلين. تتضمن بعض الأنظمة المُتقدمة كسارات الرقائق أو أجهزة الطرد المركزي. تُعالج هذه الأنظمة الرقائق لتسهيل إعادة تدويرها أو التخلص منها، مما يُضيف فائدة بيئية. تُحافظ إدارة الرقائق الجيدة على تشغيل الماكينات بسلاسة وتُقلل من وقت التنظيف اليدوي. يُساهم هذا بشكل مُباشر في زيادة الإنتاجية ووقت تشغيل الماكينة، مما يضمن استمرارية الإنتاج.
تقييم نظام التحكم والبرمجيات لمركز الخراطة CNC الخاص بك
يجب على الشركات تقييم نظام التحكم والبرمجيات الخاصة بمركز الخراطة CNC بعناية. فهذه المكونات تشكل عقل الآلة، وتحدد قدراتها وسهولة استخدامها.
العلامة التجارية وميزات التحكم في CNC
يؤثر نظام التحكم الرقمي الحاسوبي (CNC) بشكل كبير على أداء الماكينة وتجربة المشغل. تقدم العلامات التجارية الرائدة مثل فانوك وسيمنز ميزات مميزة. تشتهر أنظمة فانوك بثباتها وميزات التشخيص الذاتي القوية، كما أنها توفر تحكمًا متعدد المحاور. في المقابل، تقدم أنظمة تحكم سيمنزذكاء عالٍ ومرونةوخاصةً لمهام التشغيل الآلي المعقدة. فهي تدعم الإنتاج الرقمي والمراقبة عن بعد.
| ماركة | الميزات الرئيسية |
|---|---|
| فانوك | الاستقرار، والموثوقية، والتحكم متعدد المحاور، وميزات التشخيص الذاتي القوية |
| سيمنز | ذكاء عالٍ، ومرونة (خاصة في عمليات التشغيل المعقدة)، ودعم الإنتاج الرقمي، والمراقبة عن بُعد |
تستخدم أنظمة فانوك عادةًمصادر طاقة معزولةمما يجعلها قابلة للتكيف مع متطلبات الشبكة المختلفة. وتتميز برامج PLC الخاصة بها باستقرارها العالي. تتطلب أنظمة سيمنز مصدر طاقة 380 فولت. تُعتبر أنظمة CNC من سيمنز أسهل استخدامًا، حتى لمن لا يملكون خبرة واسعة في البرمجة، وذلك بفضل ميزات مثل برمجة آلات الطحن والبرمجة الرسومية. أما لوحات فانوك، بوظائفها المتعددة، فتتطلب جهدًا أكبر لإتقانها.
توافق البرامج مع CAD/CAM
يُعد التكامل السلس مع برامج CAD/CAM أمرًا بالغ الأهمية للبرمجة والتشغيل الفعالين.برنامج EZ-Turn للتصميم والتصنيع بمساعدة الحاسوبصُمم هذا البرنامج خصيصًا لماكينات الخراطة CNC، ويوفر إمكانيات تشغيل من محورين إلى محوري C وY. كما يحتوي على مكتبة برامج إضافية واسعة النطاق، مما يضمن التوافق مع مختلف معدات الخراطة CNC.ماستر كاميُعدّ برنامج Fusion 360، الذي طورته شركة Autodesk، حزمة برامج CAM أخرى معروفة على نطاق واسع، ويشتهر بقدراته في عمليات الخراطة والطحن متعددة المحاور. كما يوفر مجموعة واسعة من إعدادات ماكينات CNC الجاهزة. ويُعتبر Fusion 360 حلاً متكاملاً للتصميم والتصنيع بمساعدة الحاسوب (CAD/CAM)، حيث يغطي دورة تطوير المنتج بأكملها، بدءًا من التصميم وحتى التصنيع المتقدم. ويُعدّ التكامل السلس بين CAD وCAM ميزة رئيسية فيه.
اتصال الشبكة وإدارة البيانات
توفر إمكانية الاتصال بالشبكة فوائد كبيرة لإدارة البيانات. فهي تتيحالرؤية في الوقت الفعليمن أرضية المصنع، يُتيح ذلك حل المشكلات بشكل أسرع وتخصيص الموارد بشكل أفضل، كما يدعم تخطيط الإنتاج بمرونة أكبر. تعمل خاصية الاتصال الشبكي كمترجم عالمي، حيث تربط بين المعدات والبرامج بغض النظر عن العلامة التجارية أو تاريخ الصنع، بما في ذلك الأنظمة القديمة. كما تُرسّخ بنية بيانات متسقة، مما يُزيل التناقضات ويُقلل من الجهد الهندسي اللازم للتكامل. وباعتباره بروتوكولًا مفتوح المصدر، فإنه يُخفض تكلفة الملكية ويُقلل الاعتماد على الواجهات الاحتكارية، مما يُخفض تكاليف ترخيص البرامج وتطوير الأنظمة. يُعزز الوصول المركزي إلى بيانات الآلات في الوقت الفعلي التعاون بين مختلف الأقسام، مما يُفيد فرق العمليات والهندسة والجودة. كما يدعم التكامل القابل للتوسع والمستدام، حيث يُمكن للمصنعين البدء على نطاق صغير والتوسع تدريجيًا مع إدخال آلات أو أنظمة جديدة.
ضع في اعتبارك الميزانية والدعم والنمو المستقبلي لمركز الخراطة CNC الخاص بك
يتعين على الشركات مراعاة عدة عوامل تتجاوز المواصفات الفنية للآلة، تشمل الجوانب المالية، وموثوقية الشركة المصنعة، ومهارات القوى العاملة لديها. ويضمن التقييم الشامل استثمارًا مستدامًا ومربحًا.
الاستثمار الأولي مقابل التكلفة الإجمالية للملكية
غالباً ما تركز الشركات على التكلفة الأولية للآلة الجديدة. مع ذلك، يجب عليها مراعاة التكلفة الإجمالية للملكية. تشمل هذه التكلفة سعر الشراء الأولي، والتركيب، والأدوات، واستهلاك الطاقة، والصيانة، وتدريب المشغلين. قد يؤدي انخفاض السعر الأولي إلى ارتفاع النفقات على المدى الطويل نتيجةً للأعطال المتكررة أو قطع الغيار باهظة الثمن. في المقابل، قد يؤدي ارتفاع الاستثمار الأولي في آلة عالية الجودة إلى زيادة التكاليف على المدى الطويل.مركز الخراطة CNCيمكن أن يؤدي ذلك إلى انخفاض تكاليف التشغيل وزيادة الموثوقية على مدار عمرها الافتراضي. يوفر تقييم التكلفة الإجمالية للملكية صورة مالية أكثر دقة.
سمعة الشركة المصنعة ودعمها
تُعدّ سمعة الشركة المصنّعة وخدمات الدعم التي تقدمها أمرًا بالغ الأهمية. فالشركة المصنّعة ذات السمعة الطيبة، مثل شركة OTURN MACHINERY، تُقدّم آلات موثوقة ودعمًا ممتازًا لما بعد البيع، يشمل المساعدة الفنية، وقطع الغيار المتوفرة بسهولة، وتغطية شاملة للضمان. ويُقلّل الدعم القوي من الشركة المصنّعة من وقت توقف الآلات، ويضمن حلّ أي مشكلة بسرعة، وهو ما يؤثر بشكل مباشر على الإنتاجية والربحية. لذا، ينبغي على الشركات البحث جيدًا عن سجل الشركة المصنّعة في مجال الخدمة ورضا العملاء.
متطلبات التدريب ومهارات المشغل
يتطلب تشغيل الآلات المتطورة كوادر مؤهلة. لذا، يجب على الشركات تقييم قدرات موظفيها الحاليين، والتخطيط للتدريب اللازم. وتشمل برامج التدريب الأساسية للمشغلين ما يلي:
- إعداد وتشغيل آلة الطحن والطحن CNC
- تحديد الأدوات وإعدادها واستخدامها وصيانتها
- عمليات التشغيل الآلي والتحكم الإحصائي في العمليات
- تحسين الجودة وتقليل وقت الدورة
- تشغيل برنامج التحكم الرقمي بالحاسوب وإعداد التجهيزات
- استكشاف أعطال وصيانة أجهزة التحكم الرقمي الحاسوبي (CNC) للمشغلين
- القياس والمعايرة الدقيقة، بالإضافة إلى قراءة المطبوعات
- الأبعاد الهندسية والتفاوتات
- التفاعل مع جهاز التحكم الرقمي الحاسوبي (CNC) واتخاذ قرارات بشأن الأدوات
- الاستجابة لأعطال الآلات
- الرسم الفني الأساسي، وعمليات التحكم الرقمي بالحاسوب (CNC)، ورموز الآلات
- مفاهيم السلامة والجودة الصناعية
- الأدوات اليدوية والكهربائية، والتشغيل الآلي الأساسي
- تقنية وبرمجة التحكم الرقمي بالحاسوب (CNC)، بما في ذلك المعرفة الأساسية ببرمجة عناوين الكلمات الأساسية، و CAD/CAM، ومراكز التشغيل والتصنيع.
يضمن التدريب المناسب تشغيل الآلة بكفاءة، ويقلل الأخطاء، ويزيد من إمكاناتها إلى أقصى حد.
قابلية التوسع والاحتياجات المستقبلية
ينبغي على الشركات مراعاة خطط نموها المستقبلية عند اختيار الآلات. فالآلة التي تتيح إمكانية التوسع أو التحديث قادرة على التكيف مع متطلبات الإنتاج المتغيرة، مما يجنبها الحاجة إلى الاستبدال المبكر ويحمي استثمارها الأولي.
قابلية التوسع والاحتياجات المستقبلية
يجب على الشركات مراعاة خطط نموها المستقبلية عند اختيار الآلات. هذه الرؤية الاستباقية تمنع الحاجة إلى الاستبدال المبكر، كما تحمي الاستثمار الأولي. فالآلة التي تتيح إمكانية التوسع أو التحديث قادرة على التكيف مع متطلبات الإنتاج المتغيرة، مما يضمن استمرار جدوى الاستثمار وإنتاجيته على المدى الطويل. كما تُمكّن الشركات من مواكبة متطلبات الإنتاج المتغيرة والتطورات التكنولوجية.
تقييم قدرات الآلة لـالتكامل الروبوتييُعدّ هذا الأمر اعتبارًا بالغ الأهمية للتوسع المستقبلي. ويتضمن ذلك تقييم مدى سهولة دمج الآلة مع الأنظمة الآلية.التكامل الروبوتييضمن ذلك استمرار جدوى الاستثمار وإنتاجيته على المدى الطويل، ويتيح للشركات التكيف مع متطلبات الإنتاج المتغيرة والتطورات التكنولوجية. فعلى سبيل المثال، يمكن لآلة قادرة على التحميل والتفريغ الآلي أن تنتقل من التشغيل اليدوي إلى التشغيل الآلي بالكامل، مما يزيد بشكل ملحوظ من الطاقة الإنتاجية دون الحاجة إلى عمالة إضافية.
ضع في اعتبارك مرونة تصميم الآلة. هل يمكن للشركات إضافة ميزات مثل مغزل فرعي أو أدوات متحركة لاحقًا؟ يقدم بعض المصنّعين خيارات ترقية لآلاتهم، مما يسمح للشركات بالبدء بتكوين أساسي وتطويره مع نمو احتياجاتها. يساهم هذا النهج في إدارة التكاليف الأولية مع توفير مرونة للمستقبل.
تُعدّ قدرة نظام التحكم على التعامل مع البرمجة الأكثر تعقيدًا أمرًا بالغ الأهمية. فمع تطور متطلبات الإنتاج، قد تصبح الأجزاء أكثر تعقيدًا. وسيخدم نظام التحكم الذي يدعم الميزات المتقدمة وتحديثات البرامج الشركة لفترة أطول، إذ يُغني عن الحاجة إلى إصلاح شامل للآلة. ويعني التخطيط للتوسع اختيار معدات تنمو مع نمو الشركة، ما يدعم الأهداف التشغيلية طويلة الأجل ويُعظّم العائد على الاستثمار.
تختار الشركات بثقة مركز الخراطة CNC الذي يُحسّن عمليات التصنيع. يُعزز هذا القرار الاستراتيجي الإنتاجية ويحقق عائدًا قويًا على الاستثمار. آلات عالية الجودةخفض تكاليف العمالةوقدّمأوقات إنتاج أسرعكما أنها توفر دقة واتساقًا لا مثيل لهما، مما يقلل الهدر إلى أدنى حد. تعمل الآلات الحديثة على تحسين وقت التشغيل من خلال الصيانة التنبؤية. ويضمن اختيارها بما يتوافق مع الأهداف التشغيلية النجاح على المدى الطويل.
التعليمات
ما هو مركز الخراطة CNC؟
A مركز الخراطة CNCهي آلة تشكيل. تستخدم التحكم الرقمي بالحاسوب لتشكيل قطع العمل بدقة متناهية. تقوم بتدوير المادة مقابل أداة القطع، مما ينتج عنه أجزاء أسطوانية. يستخدمها المصنعون في الإنتاج عالي الدقة.
لماذا يُعدّ تصميم المغزل مهماً؟
تكوين المغزليؤثر ذلك على تنوع استخدامات الماكينة وكفاءتها. يسمح المغزل الفرعي بإجراء عمليات متزامنة، مما يقلل وقت التشغيل بشكل ملحوظ، ويلغي الحاجة إلى مناولة إضافية للأجزاء، وبالتالي يعزز إنتاجية الأجزاء المعقدة.
كيف تفيد الأتمتة الإنتاج؟
تساهم الأتمتة في زيادة الكفاءة وخفض تكاليف العمالة، كما تُمكّن من التشغيل المستمر دون تدخل بشري، مما يعزز الإنتاج ويحسن جودة المنتج. تُعدّ الروبوتات ووحدات تغذية القضبان من أدوات الأتمتة الشائعة، إذ تُحسّن من استخدام الآلات إلى أقصى حد.
ما هي التكلفة الإجمالية للملكية (TCO)؟
تشمل التكلفة الإجمالية للملكية (TCO) الأثر المالي الكامل للآلة، بما في ذلك سعر الشراء والتركيب والصيانة، بالإضافة إلى استهلاك الطاقة والتدريب. وتعتمد الشركات على التكلفة الإجمالية للملكية للحصول على صورة مالية شاملة، مما يساعدها على اتخاذ قرارات استثمارية مدروسة.
تاريخ النشر: 8 يناير 2026